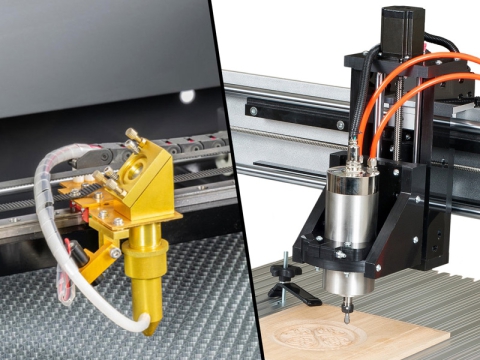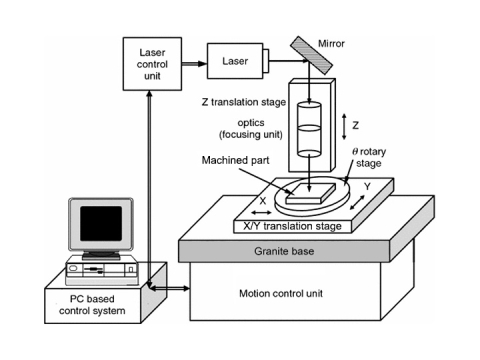
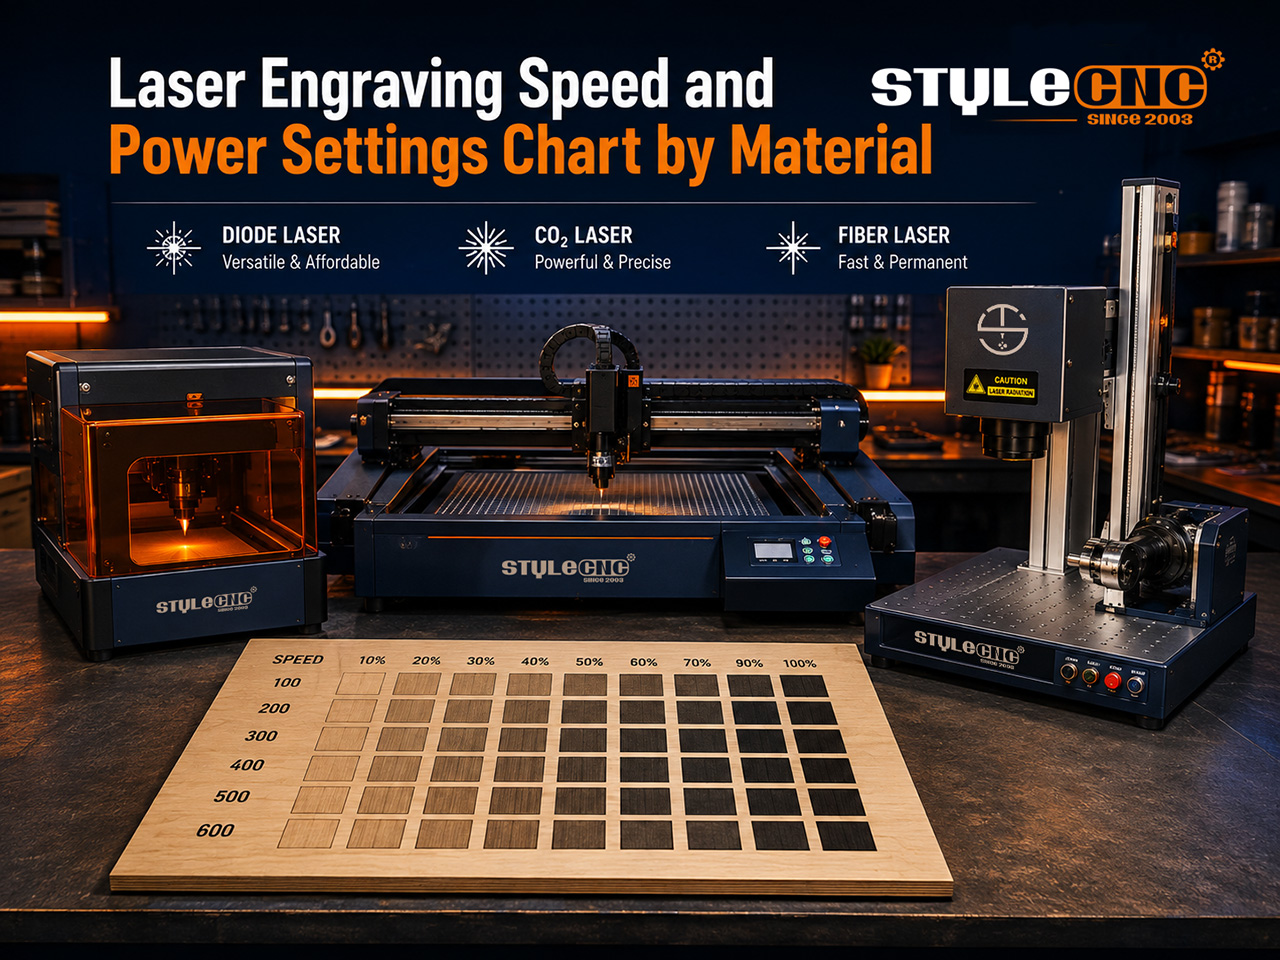
Един и същ лист шперплат се държи по 3 различни начина под диоден модул, a CO2 тръба и източник на влакна. Това ръководство дава консервативни начални стойности и за трите, след което показва повтаряем метод за настройване на всеки нов материал.
Как скоростта и мощността работят заедно
Всяка маркировка се свежда до енергия на точка, която е мощност, разделена на скоростта. Забавете главата надолу и изгарянето става по-тъмно и по-дълбоко; ускорете я и маркировката става по-светла.
Мерните единици са първият капан. Диодният софтуер обикновено показва mm/min, докато повечето CO2 а контролерите за оптични влакна използват mm/s, така че копирана стойност може да се отклони шестдесет пъти от целта.
Мощността е вторият капан. Рецепта, настроена за... 10W модулът ще изгори на 20W насочете се към идентични числа, така че намалете мощността приблизително пропорционално преди тестване. гама от машини за лазерно гравиране, този един навик предотвратява разхищението на повечето стоки.
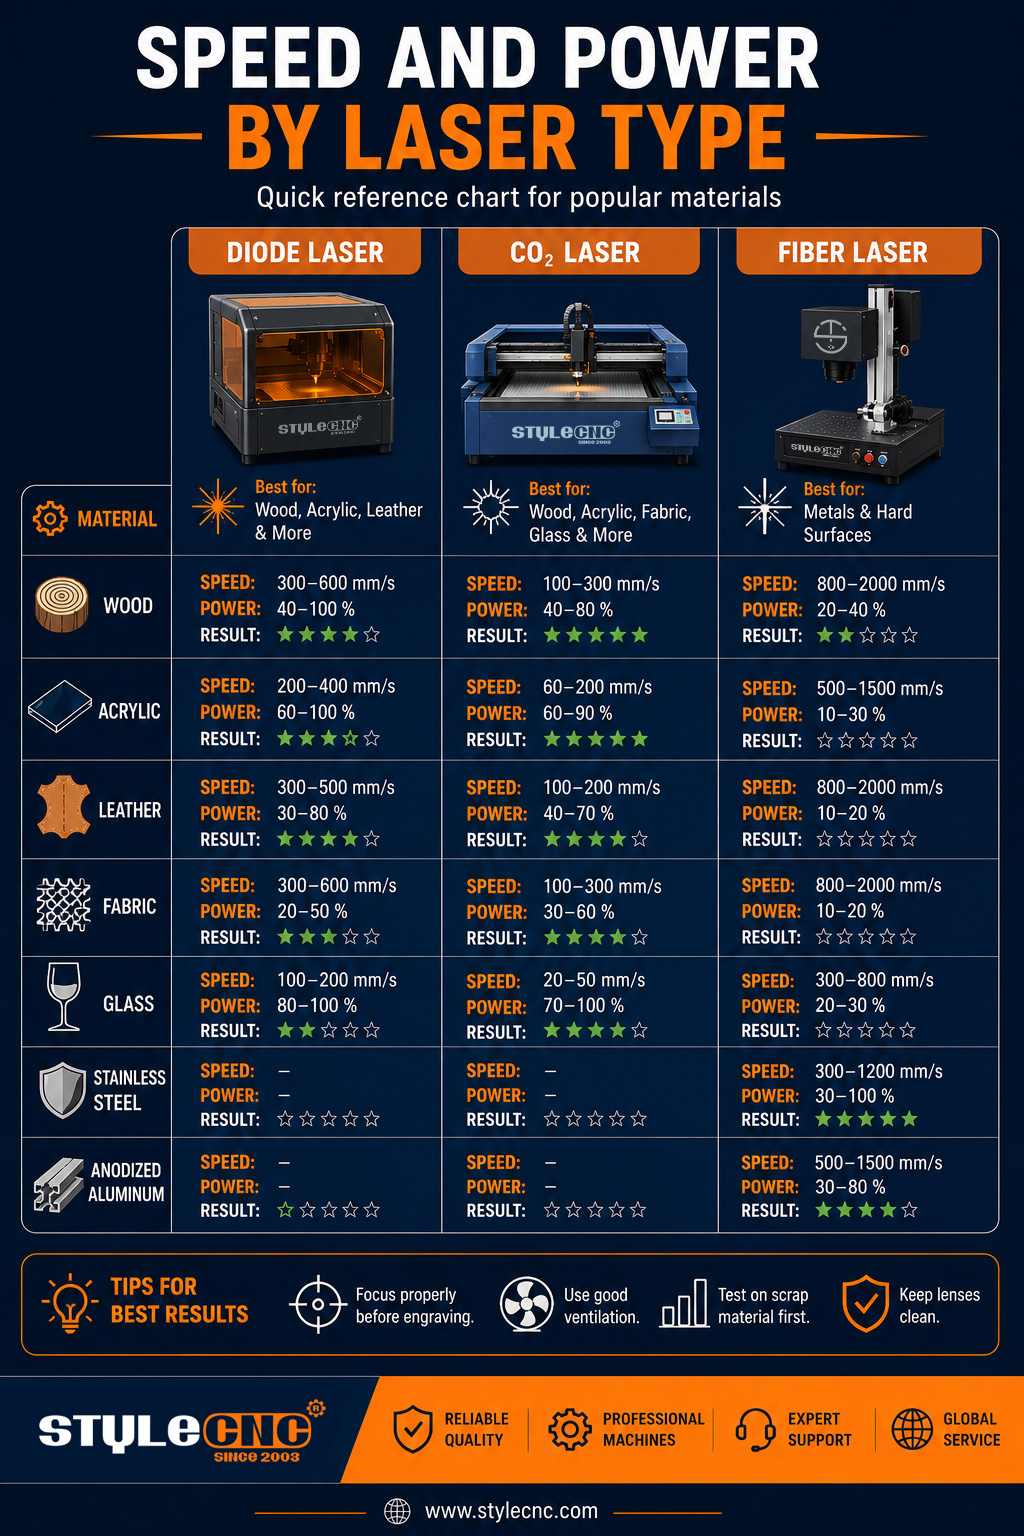
Таблица с главни настройки: Диод срещу CO2 срещу фибри
Стойностите по-долу са консервативни начални точки за 3 често срещани конфигурации: a 10W диоден гравьор, 80W CO2 машина за лазерно рязанеи 50W галво машина за лазерно маркиранеРегулирайте нагоре само след чист резултат от теста.
| Материал и експлоатация | Диоден лазер 10W | CO2 Лазер 80W | Fiber Laser 50W |
| Измерване | Скорост в мм/мин, мощност в проценти | Скорост в мм/с, мощност в проценти | Скорост в мм/с, мощност в проценти, честота в кХц |
| Гравиране на мека дървесина | 5000-6000 при 45-60% | 350-450 при 12-18% | Неподходящ |
| Рязане на шперплат 3 мм | 250-350 при 95-100%, 2-3 паса | 18-25 при 55-65%, еднократно преминаване | Неподходящ |
| Гравиране на твърда дървесина | 3500-4500 при 60-75% | 300-400 при 18-24% | Неподходящ |
| Гравиране на лят акрил | 4500-5500 при 35-45%, само непрозрачен | 280-350 при 20-28% | Неподходящ |
| Рязане от лят акрил 5 мм | Не е подходящо за прозрачен лист | 10-14 при 70-80%, еднократно преминаване | Неподходящ |
| Гравиране на кожа | 4000-5000 при 30-40% | 450-550 при 10-15% | Само тест с ниска мощност |
| Гравиране на стъкло | Неподходящ | 350-450 при 15-20% | Неподходящ |
| Маркировка от анодизиран алуминий | 2500-3500 при 70-85% | Необходимо е маркировъчно съединение | 700-900 при 30-40%, 25-35 kHz |
| Тъмна маркировка от неръждаема стомана | Необходима е маркираща паста | Необходимо е маркировъчно съединение | 300-500 при 40-60%, 40-60 kHz |
| Дълбоко гравиране на месинг | Неподходящ | Неподходящ | 250-350 при 85-100%, 20 kHz, повтарящи се преминавания |
Всички стойности предполагат чиста оптика, правилно фокусно разстояние и въздушна асистенция при всяка операция по рязане. Записите, маркирани като „неподходящи“, се третират като ограничения на дължината на вълната, а не като ограничения на мощността.
Ключови числа, които си струва да се запомнят
• Скоростите на подаване на диодите обикновено варират от 1000 до 6000 мм/мин, най-бавната от 3-те типа източника.
• Портал CO2 Машините достигат средна скорост от 300 до 600 мм/с за гравиране на повърхности.
• Галво челно машини за лазерно маркиране с влакна скорост на движение до 7000 мм/с.
• Подрязването с 10 до 15 процента от мощността на гравиране по дърво премахва по-голямата част от овъгляването на ръбовете без видима загуба на контраст.
• 2 леки минавания обикновено оставят по-чисти акрилни ръбове, отколкото едно бавно, горещо минаване.
• Тестове в индустрията, докладвани от The Fabricator, показват, че сгъстеният въздух вече се конкурира с азота по качество на ръбовете при много задачи по рязане на влакна.
Как да стартирате тестова мрежа
Начертайте мрежа 5 на 5 квадрата от 10 мм. Задайте скорост на всеки ред и ниво на мощност на всяка колона, покривайки диапазона, предложен от вашата диаграма.
Гравирайте решетката върху скрап от същата партида, с която ще произвеждате. Съдържанието на лепило, влагата и дебелината на покритието променят резултатите между листовете, така че скрапът от партидата е единствената достоверна проба.
Изберете най-чистия квадрат и запишете машината, материала, височината на фокуса и броя на проходите. Популярният софтуер за управление включва вграден генератор за тестове на материали, който автоматизира цялата мрежа.
Извършвайте всеки тест със защита за очи с номинална дължина на вълната, която следва указанията на Лазерния институт на Америка, и извличайте дима през филтриран... абсорбатор на дим за лазерни машиниПрегледът на OSHA за лазерните опасности е кратко, полезно четиво за всеки, който създава ново работно място.
Въпроси, които операторите действително задават
Каква скорост предотвратява овъгляването на краищата на 3 мм шперплат?
Поддържайте скоростта на рязане, намалете мощността с 10 до 15 процента и добавете втори проход, ако разрезът се отвори късно. Маскираща лента върху повърхността плюс постоянна въздушна асистенция премахват по-голямата част от останалото загаряне.
Защо моят нов 20W модулът гори дърва при настройките на моя стар 10W обичан/а?
Двойната оптична мощност при еднакви числа удвоява енергията на точка. Намалете наполовина стойността на мощността като първо предположение, след което прецизирайте с бърза мрежа.
Кои настройки правят неръждаемата стомана черна, а не сива?
Забавете главата надолу, увеличете честотата към 40 до 60 kHz и леко разфокусирайте, така че импулсът да нагрява, а не да взривява повърхността. Разлика между MOPA и Q-превключващи източници обяснява защо импулсният контрол определя сянката.
Често срещани грешки, които развалят настройките
• Копиране на стойности между различни мощности без предварително мащабиране на мощността.
• Объркване на mm/s с mm/min при преместване между контролери.
• Гравиране извън фокус, което разширява петното и размива фините детайли.
• Използване на едно бавно, горещо рязане, където 2 по-леки рязаня биха режели по-чисто.
• Пропускане на въздушната асистенция и позволяване на остатъците от дим да абсорбират енергията на лъча по време на работа.
• Тестване на един лист, след което производство на различна партида.
• По подразбиране се настройва на 100 процента мощност и се скъсява живота на лампата или диода.
• Пренебрегване на почистването на лещите; замърсената леща може да абсорбира голяма част от номиналната мощност.
Контролен списък с настройки преди гравиране
✓ Проверете коя единица за скорост показва вашият контролер, преди да въведете стойности.
✓ Фокусирайте с предоставения индикатор или с помощта на автоматичната програма за фокусиране на машината.
✓ Мащабирайте мощността според действителната номинална мощност на вашата машина.
✓ Направете тестова решетка с размери 25 квадрата върху скрап от производствената партида.
✓ Включвайте въздушната асистенция за всяка операция по рязане.
✓ Почиствайте лещата и проверявайте подравняването на лъча всяка седмица.
✓ Записвайте печелившите стойности с материал, височина на фокуса и брой преминавания.
Често задавани въпроси
Защо резултатите ми се различават от всяка таблица с настройки, която намирам?
Диаграмите са настроени към конкретна машина, леща и партида материали. Вашата оптична сила, височина на фокуса и дори съдържанието на лепило в шперплата променят резултата. Приемете всяка публикувана стойност като отправна точка, след което направете малка тестова мрежа върху собствения си материал, преди да се ангажирате с производство.
6000 мм/мин същото ли е като 100 мм/сек?
Да. Разделете mm/min на 60, за да получите mm/s. Диодният софтуер обикновено показва mm/min, докато повечето CO2 И контролерите за оптични влакна използват mm/s, така че стойност, копирана без конвертиране, работи шестдесет пъти по-бързо или по-бързо. Винаги първо проверявайте коя единица очаква вашият контролер.
Защо един и същ шперплат гравира различно между листовете?
Шперплатът варира по вид лепило, вид сърцевина и влажност, като всеки фактор променя количеството енергия, което повърхността абсорбира. Лист, съхраняван във влажен цех, може да се нуждае от значително повече енергия от сух. Тествайте скрапа от всяка нова партида и записвайте разликите.
Може ли диоден лазер да реже прозрачен акрил?
Не. Дължината на вълната на синия диод преминава директно през прозрачния акрил, вместо да се абсорбира, така че листът едва се затопля. Тъмният или непрозрачен лят акрил гравира добре, но рязането на прозрачен лист принадлежи към... CO2 машини, чиято по-голяма дължина на вълната материалът абсорбира почти напълно.
Каква честота трябва да се използва с фибърен лазер върху неръждаема стомана?
Започнете между 40 и 60 kHz за тъмен, гладък след и около 20 kHz, когато искате агресивно отстраняване на материал. По-високите честоти осигуряват по-нежни импулси, които нагряват, а не взривяват повърхността, което е точно това, от което се нуждае чистото черно покритие върху неръждаема стомана.
По-добри ли са няколко светлинни паса от един силен пас?
Обикновено, да. 2 или 3 по-леки минавания дават време на топлината да се разсее, което означава по-прави акрилни ръбове и по-малко овъгляване на дървото. Едно бавно, горещо минаване концентрира енергията, разширява прореза и повишава риска от възпламеняване на смолисти материали.
Доколко focus h8 променя резултата?
Лъчът достига номиналния си интензитет само във фокусната точка. Дори грешка от 1 до 2 мм разширява петното, омекотява детайлите и ви принуждава да компенсирате с допълнителна мощност. Префокусирайте за всяка дебелина на материала и след всяка смяна на леща или дюза.
Нуждая ли се от въздушна асистенция за гравиране или само за рязане?
Рязането винаги се нуждае от това, тъй като въздушният поток отстранява разтопените отломки и потиска пламъците. За гравиране, въздухът с ниско налягане все още помага, като държи дима далеч от обектива и намалява оцветяването на остатъците, въпреки че много фината фотографска работа понякога се получава по-чиста с намален поток.
Защо гравирането ми избледнява с висока скорост?
Скоростта разделя енергията, която лъчът отдава на точка. Удвояването на скоростта на подаване приблизително намалява наполовина горенето, така че маркировките стават бледи и петнисти, след като скоростта надмине мощността. Или намалете скоростта, увеличете мощността, или приемете по-светлия нюанс, ако това е подходящо за дизайна.