Пристигна в уговорения час и добре опакован. STB10032 е изработена от високоякостна стомана, което позволява стабилно огъване дори при условия на тежко натоварване. Неговият CNC контролер поддържа интелигентно огъване и диагностика в реално време с удобен за потребителя интерфейс със сензорен екран. В допълнение, STYLECNC предоставя глобална мрежа за поддръжка с дистанционно отстраняване на неизправности и бърза доставка на резервни части. Въпреки това, като хидравлична система, STB10032 изисква относително по-високо ниво на рутинна поддръжка в сравнение с напълно автоматичните машини за огъване на панели. Като цяло, това е чудесна хидравлична абкант преса, която предлага висока производителност на ценови диапазон (около $22,000), което е по-рентабилно за разрастващите се магазини, отколкото висок клас европейски и американски марки.
2026 Най-добрата CNC абкант преса за огъване на ламарина
Стремите ли се да постигнете прецизни и постоянни ъгли при производството на листов метал, независимо дали работите с малки и сложни компоненти или с големи структурни части? CNC огъвачите правят всичко лесно. Нека се задълбочим в автоматизираните техники за огъване в индустриалното производство на листов метал и да изберем най-добрата в класа си прецизна CNC абкант преса за 2026 г. от... STYLECNC.
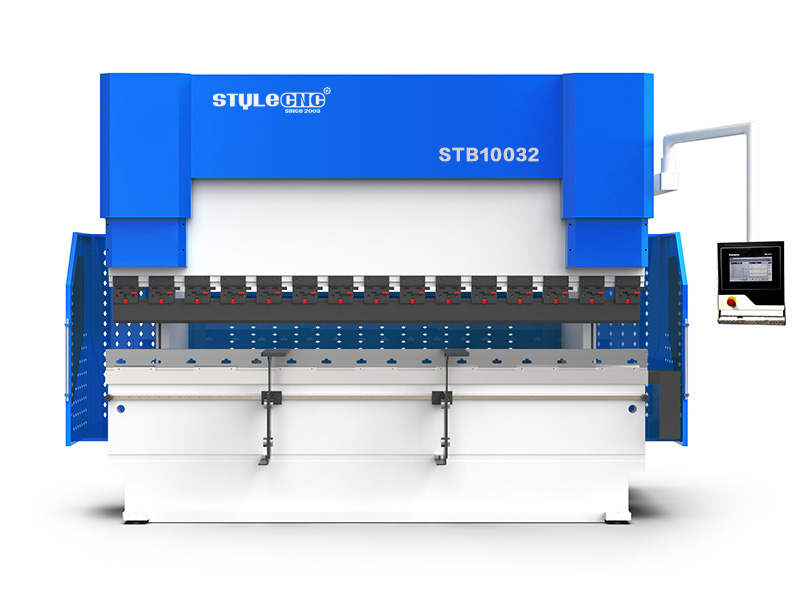
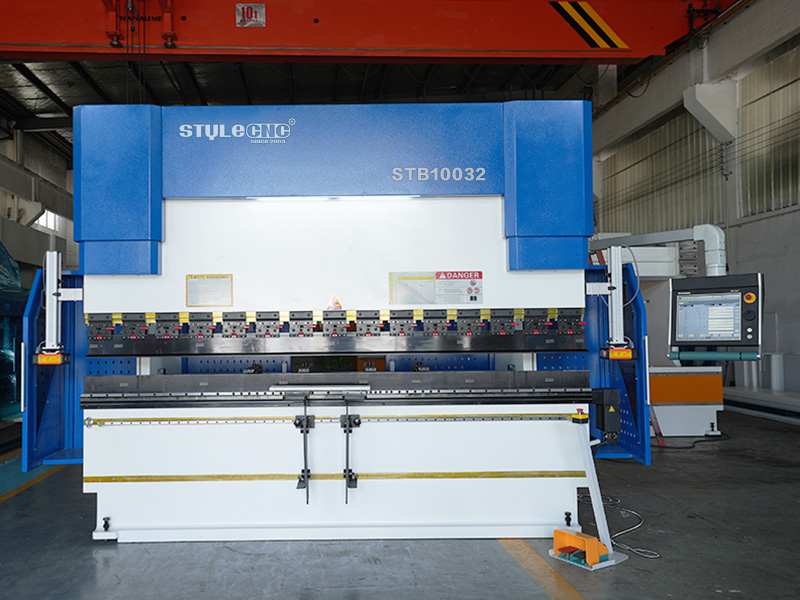
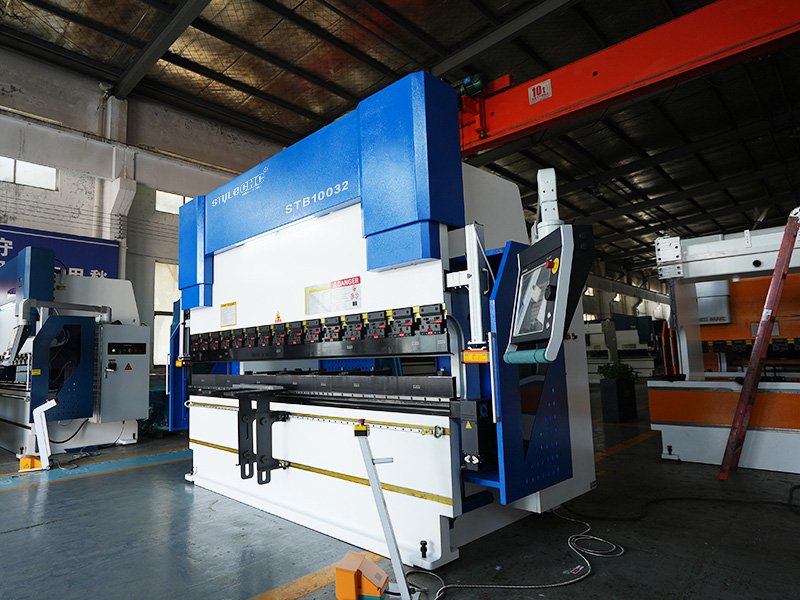
- Бранд - STYLECNC
- Модел - STB10032
- Производител - Джинан Стайл Машинъри Ко, ООД
- категория - Машина за огъване с ЦПУ
- 360 бройки на склад, налични за продажба всеки месец
- Отговаряне на стандартите на CE по отношение на качество и безопасност
- Едногодишна ограничена гаранция за цялата машина (предлагат се удължени гаранции за основни части)
- 30-дневна гаранция за връщане на парите за вашата покупка
- Безплатна доживотна техническа поддръжка за крайни потребители и дилъри
- Онлайн (PayPal, Alibaba) / Офлайн (T/T, дебитни и кредитни карти)
- Глобална логистика и международна доставка до всяка точка на света
Какво е CNC преса за абкант?
CNC абкант пресата е автоматична машина за огъване на ламарина, използвана в промишленото производство, предимно за огъване на метални плочи във високопрецизни метални компоненти с желани форми.
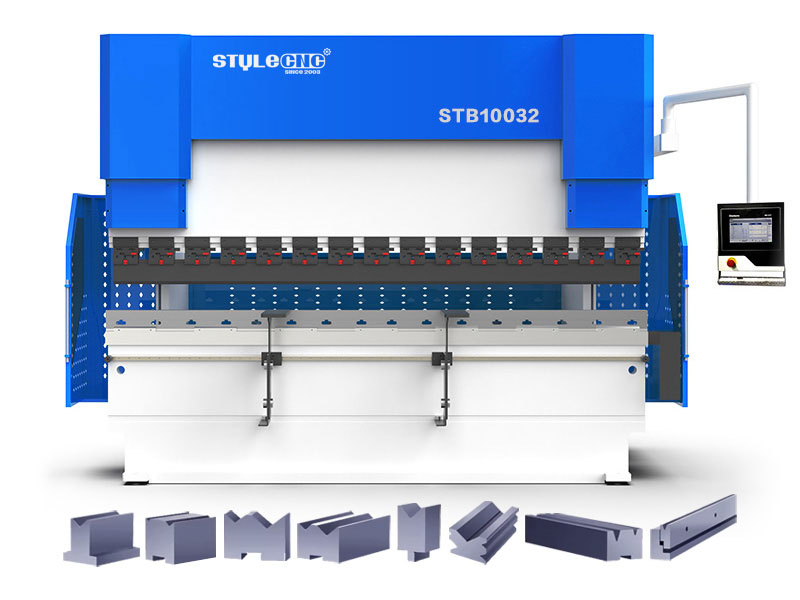
CNC абкант пресата се състои от ключови компоненти, включително рамката на машината, буталката, работната маса и задния ограничител. CNC системата прецизно контролира буталката (горната матрица) и задния ограничител, за да регулира автоматично позиционирането на металния лист за всяка следваща операция по огъване, като по този начин минимизира човешките грешки и осигурява висококачествено огъване.
Как работи CNC абкант преса?
CNC абкант пресата използва компютърно управляван CAM софтуер за преобразуване на параметри – като размери на детайла, вид материал и ъгли на огъване, въведени от оператора, или CAD файлове с дизайн, импортирани директно – в командни кодове, които задвижват осите и инструментите на огъващата машина да се движат в различни посоки и под различни ъгли, като по този начин изпълняват сложни задачи за формоване, които включват множество етапи на огъване.
Какво могат да правят CNC пресите за абкантиране?
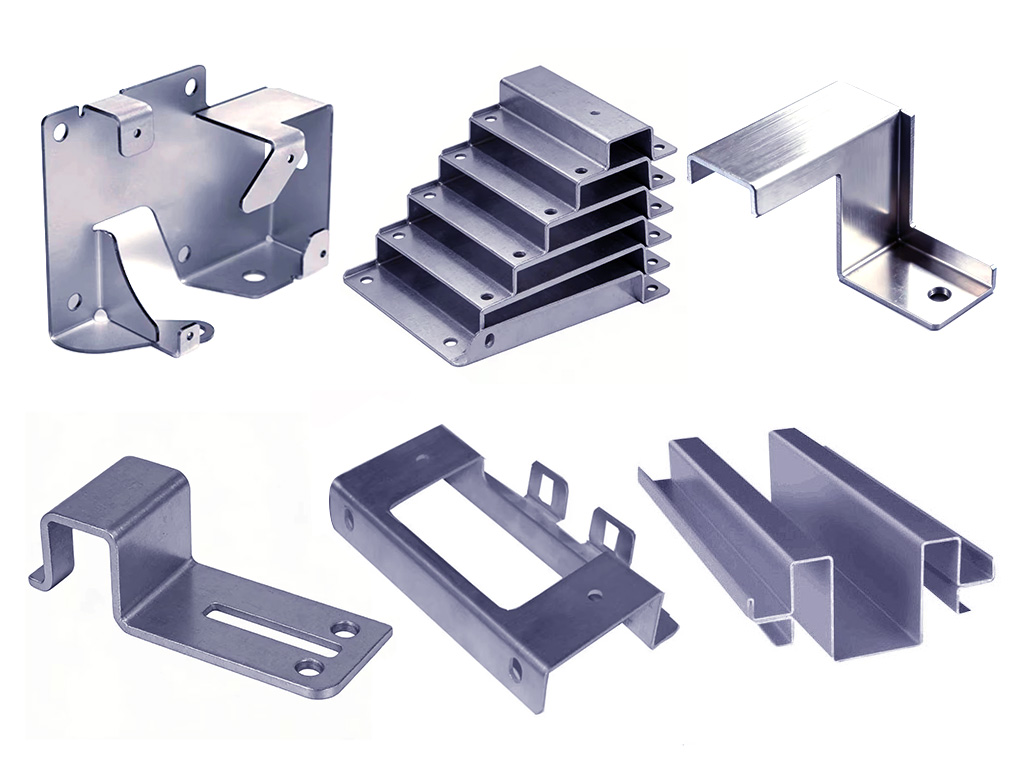
Използвайки CAD/CAM софтуер за прецизно изчисляване на ъглите на огъване и необходимото налягане – и разчитайки на координираното действие на горна матрица (щанца) и долна матрица (блока на матрицата) – CNC абкант пресата може да изпълнява задачи като сгъване, персонализирано оформяне и формоване на различни сложни метални конструкции, използвайки материали като стомана, желязо, алуминий, месинг и мед. CNC абкант пресата служи като идеален инструмент за постигане на бързо, високосерийно производство, както и за операции по огъване, изискващи изключително висока прецизност, което я прави популярна за прецизно формоване на критични аерокосмически компоненти, производството на шасита и шкафове за електронно оборудване, формоването и създаването на автомобилни врати, покриви и структурни части, както и за голямо разнообразие от приложения за прототипиране.
Характеристики
| Модел | STB10032 | STB25041 | STB60060 |
|---|---|---|---|
| Максимална сила на огъване | 1000KN | 2500KN | 6000KN |
| Дължина на огъване | 3200mm | 4100mm | 6000mm |
| Ширина между колоните | 2600mm | 3400mm | 4800mm |
| Дълбочина на гърлото | 400mm | 400mm | 600mm |
| Отворена височина | 480mm | 500mm | 670mm |
| Бърза скорост на падане | 180mm/s | 130mm/s | 90mm/s |
| Работна скорост | 0-10mm/s | 0-8mm/s | 0-7mm / и |
| Скорост на връщане | 160mm/s | 120mm/s | 90mm/s |
| Основна мощност на двигателя | 7.5KW | 18.5KW | 51KW |
| Размери (L × W × H) | 3700 1930 × × 2630mm | 4700 2120 × × 2820mm | 6200 2700 × × 4750mm |
| Машина W8 (кг) | 8000 | 14800 | 59000 |
| Дебелина на огъване (Забележка: При дължина на огъване от 3000mm) | ≤ 3 мм въглеродна стомана | ≤ 7 мм въглеродна стомана | ≤ 12mm въглеродна стомана |
| ≤ 2mm неръждаема стомана | ≤ 4.5mm неръждаема стомана | ≤ 7.5mm неръждаема стомана | |
| ≤4.5mm алуминий | ≤10mm алуминий | ≤18mm алуминий |
Основни функции
Механична структура
Структурата на CNC абкант пресата се състои основно от рамката на машината, вертикалните опори, плъзгача, работната маса, главните хидравлични цилиндри и задния ограничител. Всички компоненти са претърпели анализ с крайни елементи (FEA) и 3D оптимизация на софтуера, за да се осигури изключителна здравина и твърдост. Всеки структурен компонент се отличава с изискан дизайн – здрав, издръжлив и стабилен в експлоатация – като по този начин значително подобрява цялостната производителност и експлоатационния живот на машината.
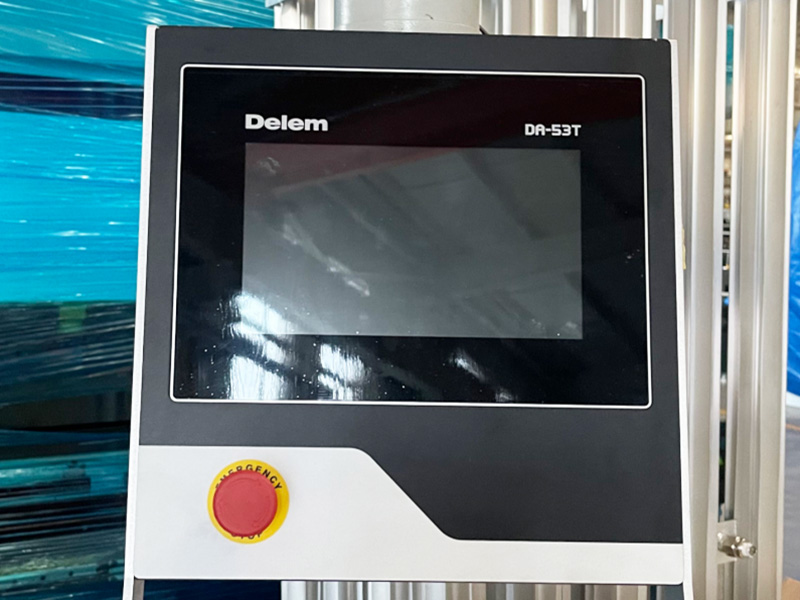
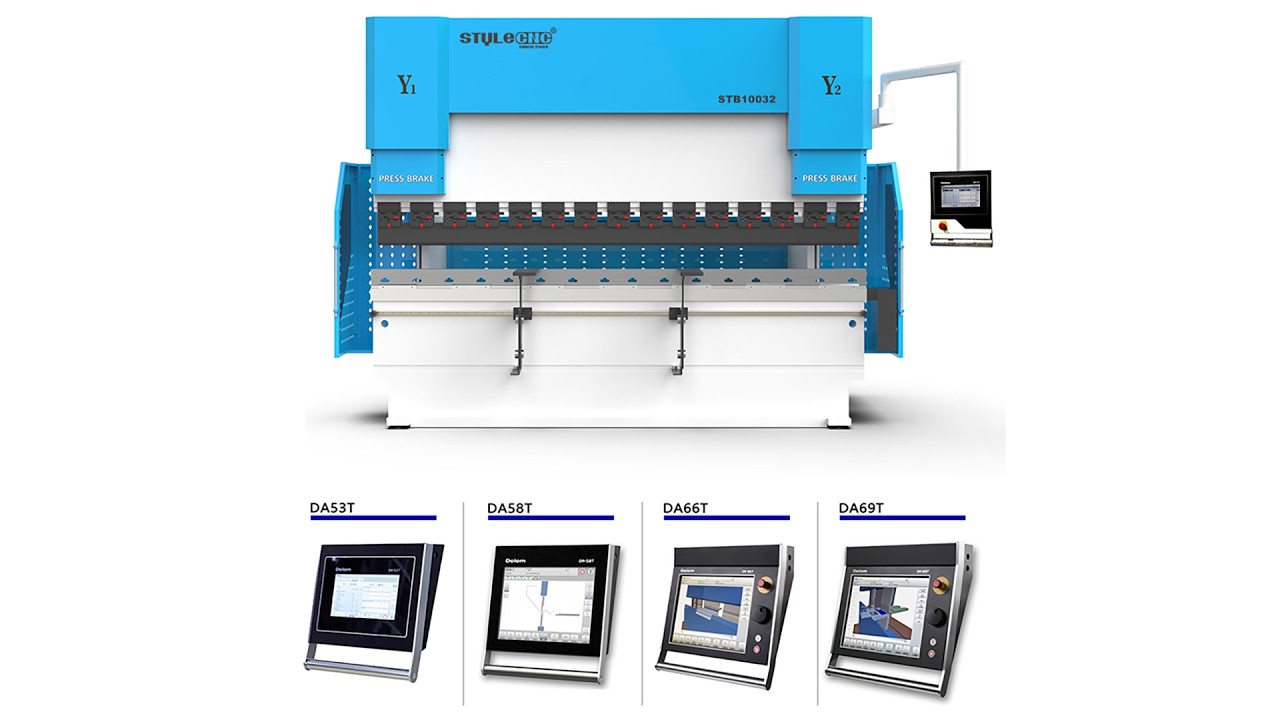
Система за управление DELEM 53T (Холандия)
• 10.1-инчов цветен дисплей с висока резолюция.
• Автоматично изчисляване на дължината на огъване на детайла.
• 2D графично програмиране с тъчскрийн.
• Поддържа 4+1 осно управление.
• USB интерфейс.
Rexroth Хидравлична система (Германия)
Хидравличните клапани Rexroth се отличават с изключителна издръжливост и устойчивост на високо налягане, осигурявайки надеждна работа дори при тежки работни условия.
CNC абкант пресите с тези клапани поддържат различни режими на работа – включително бързо спускане, бавно спускане, огъване с работна скорост, бързо връщане и функции за аварийно спиране – като по този начин значително подобряват както оперативната гъвкавост, така и безопасността.
Електрически мотор
Тази серия двигатели е специално проектирана да отговаря на високите изисквания за пусков въртящ момент и стриктно спазва международните IEC стандарти, осигурявайки съвместимост и лесна поддръжка в широк спектър от приложения.
Двигателите осигуряват изключителна работна производителност с изключително ниски нива на шум и вибрации, съчетани с висока надеждност, като по този начин ефективно подобряват потребителското изживяване и удължават цялостния живот на системата.
Електрическа система
Всички основни компоненти използват оригинални части от Schneider Electric (Франция), което ефективно повишава издръжливостта и стабилността на системата, за да се осигури по-дълъг експлоатационен живот на оборудването.
Електрическият шкаф е с адаптивен дизайн, комбиниран с превъзходни възможности за защита от смущения, гарантиращи стабилна и надеждна работа на електрическата система.
Серво мотори и задвижвания
Благодарение на прецизните си възможности за управление, серво моторите позволяват изключително точно позициониране и управление на движението. Това е от решаващо значение за приложения, които изискват най-високи нива на прецизност на фина настройка и повторяемост на движението.
Бърза скоба
Щипците могат да се монтират и сменят както отдолу, така и отстрани. Този дизайн не само драстично намалява времето, необходимо за смяна на щанци, като по този начин повишава ефективността на работа, но и подобрява товароносимостта на оборудването.
Пръсти за заден указател
Задният ограничителен механизъм на машината е оборудван с високопрецизни сачмени винтове и регулируеми палци за заден ограничителен механизъм, осигуряващи прецизно позициониране на различни видове горни матрици (щанци).
Освен това, този възел разполага с функция за ръчно регулиране на h8, което значително подобрява адаптивността на машината и ѝ позволява да поеме и изпълни изискванията за огъване на голямо разнообразие от видове горни матрици.
Система за управление на синхронизацията
Тази система за синхронизиращ контрол осигурява прецизна синхронизация на движенията на огъване чрез координирано взаимодействие на двойни оптични скали и шарнирен структурен механизъм. Този механизъм не само ефективно предотвратява износването на водещите релси и повреди, причинени от прекомерно натоварване, но и възможността за обратна връзка в реално време на оптичните скали допълнително подобрява точността на позициониране.
Система за механично компенсиране на отклонението
Масата за механична компенсация е сглобена от клиновидни блокове, претърпели специализирана обработка и термична обработка. Стойността на компенсация на относителното изместване за всеки комплект клинове е щателно проектирана въз основа на потенциалната деформация на горните и долните греди по време на работното състояние на машината. CNC системата за управление автоматично изчислява необходимата компенсация за горните и долните греди въз основа на действителните условия на натоварване по време на процеса на огъване; след това автоматично контролира относителното движение на клиновите блокове, за да противодейства ефективно на и компенсира отклонението и деформацията на гредите под товар. Този механизъм за механична компенсация значително опростява производствения процес на машинните инструменти и представлява технически по-усъвършенствано и оперативно по-надеждно решение. Освен това, тази система елиминира всички потенциални рискове, свързани с изтичане на течности, осигурявайки още по-прецизен и точен контрол.
Система за компенсация на огъване
Система за компенсиране на отклонението на страничните рамки: Разработена от специализиран технически екип, тази система е предназначена да се справи с проблема с деформацията в страничните рамки (отвори) на машината по време на процеса на огъване. Системата използва структура тип „C“ – независима от основните стени на рамката на машината – и е оборудвана със специализиран механизъм за автоматично регулиране на балансирането. Чрез ефективно противодействие на деформацията на страничните рамки, причинена от реакционни сили, системата предотвратява отклоненията в точността, които иначе биха могли да възникнат от грешки в позиционирането в оптичните скали, като по този начин гарантира прецизността на операцията по огъване.
Модул за предно плъзгане
Предната тава се поддържа от ролки и се плъзга ръчно наляво и надясно по линейни водачи в посока на оста Z. Нейната h8 може лесно да се регулира с дръжка. Освен това, в зависимост от специфичните изисквания, тази тава може да бъде оборудвана по избор със специализирана удължена напречна греда с функция за паркиране.
Допълнителни функции
• Предлага опционална възможност за многоосно разширение, позволяваща добавянето на C-ос (ротационна ос) и W-ос (компенсационна ос), за да се отговорят на изискванията за огъване на сложни по форма детайли.
• Предлагат се опционални лазерни светлинни завеси за безопасност, които осигуряват на операторите повишено ниво на защита. Чрез стабилна устойчивост на електромагнитни и оптични смущения, те ефективно повишават нивата на безопасност на персонала, гарантирайки надеждна работа на оборудването в широк диапазон от среди.
Как да работим с CNC преса за абкант?
Стъпка 1: Включете захранванетоВключете главното захранване, превключете превключвателя на контролния панел и след това стартирайте маслената помпа. Трябва да чуете звука на работещата маслена помпа, но машината няма да извършва никакви огъващи операции на този етап.
Стъпка 2: Регулиране на ходаИзключително важно е внимателно да се регулират настройките на хода преди работа и преди действителното огъване трябва да се извърши тестово пускане. Когато горната матрица се спусне до най-ниската си точка, трябва да се поддържа хлабина, равна поне на дебелината на ламарината; неспазването на това ще доведе до повреда както на матриците, така и на машината. Механизмът за регулиране на хода обикновено е с функция за електрическо бързо регулиране.
Стъпка 3: Избор на V-DieИзберете подходящия отвор (жлеб) на V-образната матрица въз основа на дебелината на обработвания лист метал.
Стъпка 4: Регулиране на задния упорЗадният ограничител обикновено е снабден както с функция за електрическо бързо регулиране, така и с механизъм за ръчно фино регулиране. Процедурата за регулиране е подобна на използваната при ножици.
Стъпка 5: Започнете огъванеНатиснете педала, за да започнете операцията по огъване. За разлика от работата на машина за рязане, процесът на огъване на CNC абкант преса може да бъде прекъснат по всяко време, като освобождаването на педала незабавно ще спре движението на машината надолу, а повторното му натискане ще възобнови спускането.
Предпазни мерки при работа с CNC преси за абкантиране
• Спазвайте стриктно правилата за безопасност на оператора на машината и носете предписаните лични предпазни средства.
• Преди стартиране, внимателно проверете двигателя, превключвателите, окабеляването и заземяващите връзки, за да се уверите, че са в добро работно състояние и са здраво закрепени. Проверете дали всички компоненти за управление и бутони са настроени на правилните си позиции.
• Проверете подравняването и сигурното закрепване на горните и долните матрици, уверете се, че всички позициониращи устройства отговарят на специфичните изисквания на обработвания детайл.
• Ако горният плъзгач и различните оси за позициониране не са в момента в началните си позиции, изпълнете програмата „Връщане в началната точка“.
• След стартиране на оборудването, оставете го да работи на празен ход за 1–2 минути и завъртете горния плъзгач през пълния му ход 2–3 пъти. Ако се засекат някакви необичайни шумове или неизправности, спрете машината незабавно; отстранете проблема и възобновете работата само след като се уверите, че всичко функционира нормално.
• По време на работа, едно определено лице трябва да служи като централен командир, за да осигури тясна координация между оператора на машината и персонала, подаващ/задържащ материала. Сигналът за огъване може да бъде подаден само след потвърждение, че целият помощен персонал е разположен в безопасни зони.
• При огъване на ламарина, материалът трябва да бъде здраво захванат, за да се предотврати повдигането му по време на процеса на огъване, което може да доведе до нараняване на персонала.
• Регулировките на матрицата за затягане на ламарина трябва да се извършват само след изключване на захранването и пълно спиране на машината.
• Когато регулирате ширината на отвора на променливата долна матрица, уверете се, че никакъв материал не е в контакт с долната матрица.
• По време на работа не е позволено да стои персонал зад машинния инструмент.
• Избягвайте огъване на ламарина само в единия край на машината; разпределете натоварването равномерно по огъващата се греда.
• Ако се наблюдава неправилно подравняване на детайла или матриците, докато машината работи, незабавно спрете машината, за да направите корекции. Строго е забранено да се правят ръчни настройки, докато машината е в движение, тъй като това представлява сериозен риск от нараняване на ръцете.
• Не се опитвайте да огъвате прекомерно дебели железни плочи, термично обработени (закалени) стоманени плочи, висококачествени легирани стомани, квадратни пръти или какъвто и да е материал, който надвишава определените граници на производителност на огъващата машина, тъй като това може да причини повреда на машинния инструмент.
• Редовно проверявайте подравняването на горните и долните матрици и се уверявайте, че показанията на манометъра отговарят на зададените параметри.
• Ако възникнат някакви необичайни условия, спрете машината незабавно; проучете причината и отстранете проблема незабавно.
• Преди да изключите машината, поставете дървени блокове върху долната матрица под двата хидравлични цилиндъра и спуснете горния плъзгач надолу върху тези блокове.
• Първо излезте от програмата на системата за управление и след това изключете главното захранване.
Srbriak
Допълнителна информация
Няма предишен продукт
Истории, свързани със
Свързани продукти