Основи на лазерното заваряване
Лазерното заваряване е безконтактен процес, който изисква достъп до зоната на заваряване от едната страна на заваряваните части.
• Заварката се образува, когато интензивната лазерна светлина бързо нагрява материала – обикновено това време се изчислява в милисекунди.
• Обикновено има 3 вида заварки:
– Режим на проводимост.
– Режим на проводимост/проникване.
– Режим на проникване или ключалка.
• Заваряването в режим на проводимост се извършва при ниска енергийна плътност, образувайки плитък и широк заваръчен шев.
• Режимът на проводимост/проникване се проявява при средна енергийна плътност и показва по-голямо проникване, отколкото режимът на проводимост.
• Заваряването с проникване или заваряване тип „ключова дупка“ се характеризира с дълбоки, тесни заваръчни шевове.
– В този режим лазерната светлина образува нишка от изпарен материал, известна като „ключова дупка“, която се простира в материала и осигурява канал за ефективното доставяне на лазерната светлина в него.
– Това директно доставяне на енергия в материала не разчита на проводимост за постигане на проникване и по този начин минимизира топлината в материала и намалява зоната на топлинно въздействие.
Кондуктивно заваряване
• Кондуктивното съединение описва семейство от процеси, при които лазерният лъч е фокусиран:
– Да се получи плътност на мощността от порядъка на 10³ Wmm⁻²
– Слепва материала, за да създаде съединение без значително изпаряване.
• Кондуктивното заваряване има 2 режима:
– Директно отопление
– Пренос на енергия.
Директна топлина
• По време на директно нагряване,
– топлинният поток се определя от класическата топлопроводимост от повърхностен източник на топлина, а заварката се осъществява чрез стопяване на части от основния материал.
• Първите проводими заварки са направени в началото на 1-те години на миналия век, използвайки нискоенергийна импулсна рубинова и CO2 лазери за кабелни конектори.
• Заваръчни шевове с проводимост могат да се извършват в широка гама от метали и сплави под формата на телове и тънки листове в различни конфигурации.
- CO2 , Nd:YAG и диодни лазери с нива на мощност от порядъка на десетки ватове.
– Директно нагряване чрез CO2 Лазерният лъч може да се използва и за припокриващи и челни заварки в полимерни листове.
Трансмисионно заваряване
• Трансмисионното заваряване е ефикасен начин за свързване на полимери, които пропускат близкото инфрачервено лъчение на Nd:YAG и диодни лазери.
• Енергията се абсорбира чрез нови методи за междинна абсорбция.
• Композитните материали могат да се съединяват, при условие че термичните свойства на матрицата и армировката са сходни.
• Режимът на предаване на енергия при кондуктивно заваряване се използва с материали, които пропускат близко инфрачервено лъчение, по-специално полимери.
• Абсорбиращо мастило се поставя на границата на заварената фуга. Мастилото абсорбира енергията на лазерния лъч, която се провежда в ограничен слой околния материал, за да образува разтопен повърхностен филм, който се втвърдява като заварена фуга.
• Дебелосекционни припокриващи съединения могат да се правят без разтопяване на външните повърхности на съединението.
• Челните заварки могат да се извършат чрез насочване на енергията към линията на съединението под ъгъл през материал от едната страна на съединението или от единия край, ако материалът е силно пропусклив.
Лазерно запояване и твърдо заваряване
• При процесите на лазерно запояване и твърдо заваряване, лъчът се използва за разтопяване на пълнител, който омокря краищата на съединението, без да разтопява основния материал.
• Лазерното запояване започва да набира популярност в началото на 1980-те години на миналия век за свързване на изводите на електронни компоненти през отвори в печатни платки. Параметрите на процеса се определят от свойствата на материала.
Лазерно заваряване с проникване
• При висока плътност на мощността всички материали ще се изпарят, ако енергията може да бъде абсорбирана. По този начин, при заваряване по този начин, обикновено се образува отвор чрез изпаряване.
• Тази „дупка“ след това се пресича през материала, като разтопените стени се запечатват зад нея.
• Резултатът е това, което е известно като „заварка тип „ключова дупка“. Тя се характеризира с успоредностранна зона на сливане и тясна ширина.
Ефективност на лазерното заваряване
• Термин, който определя тази концепция за ефективност, е известен като „ефективност на присъединяване“.
• Ефективността на свързване не е истинска ефективност, тъй като се измерва в мерни единици (mm2 свързан /kJ доставено).
– Коефициент на полезно действие = Vt/P (реципрочна стойност на специфичната енергия при рязане), където V = скорост на преместване, mm/s; t = дебелина на заварения шев, mm; P = мощност на заваряване, KW.
Ефективност на присъединяването
• Колкото по-висока е стойността на ефективността на свързване, толкова по-малко енергия се изразходва за ненужно нагряване.
– Долна зона на термично въздействие (ЗТВ).
– По-ниско изкривяване.
• Съпротивителното заваряване е най-ефективно в това отношение, тъй като енергията на сливане и HAZ се генерира само на високосъпротивителния интерфейс, който ще се заварява.
• Лазерният и електронният лъч също имат добра ефективност и висока плътност на мощността.
Вариации на процеса
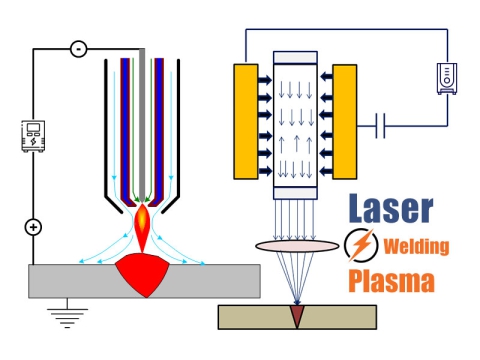
• Лазерно заваряване с добавена дъга.
– Дъгата от TIG горелка, монтирана близо до точката на взаимодействие на лазерния лъч, автоматично ще се фиксира върху генерираната от лазера гореща точка.
– Необходимата за това явление температура е с около 300°C над околната температура.
– Ефектът е или да се стабилизира дъга, която е нестабилна поради скоростта си на движение, или да се намали съпротивлението на дъга, която е стабилна.
– Заключването се случва само при дъги с нисък ток и следователно бавна катодна струя; т.е. за токове по-малки от 80A.
– Дъгата е от същата страна на детайла като лазера, което позволява удвояване на скоростта на заваряване за умерено увеличение на капиталовите разходи.
• Двулъчево лазерно заваряване
– Ако се използват едновременно 2 лазерни лъча, има възможност за контролиране на геометрията на заваръчната вана и формата на заваръчния шев.
– С помощта на 2 електронни лъча, ключалката може да бъде стабилизирана, което води до по-малко вълни върху заваръчната вана и осигурява по-добро проникване и форма на заваръчния шев.
– Ексимер и CO2 Комбинацията от лазерни лъчи показа подобрено свързване за заваряване на материали с висока отражателна способност, като алуминий или мед.
– Подобреното свързване се счита за обосновано главно поради:
• промяна на отражателната способност чрез повърхностни вълнички, причинени от ексимера.
• вторичен ефект, произтичащ от свързването чрез генерираната от ексимера плазма.