Може ли фибърен лазер да реже месинг и мед?
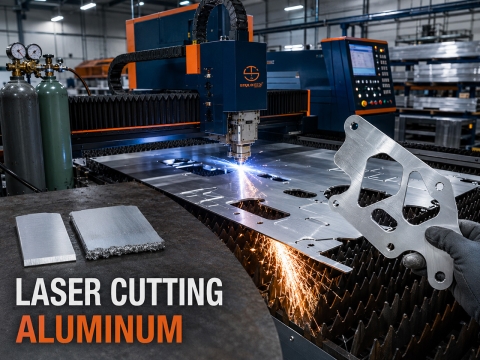
да Модерен влакнести лазери режат рутинно месинг и мед, тъй като дължината на вълната им от 1064 nm се свързва с тези метали много по-добре от... CO2 10.6-микронен лазерен лъч и токови източници, доставяни със защита от обратно отражение. Планирайте приблизително 1 kW мощност на 1 mm мед, кислород под високо налягане за мед, азот за месинг и 2 kW и нагоре за надеждна производствена работа.
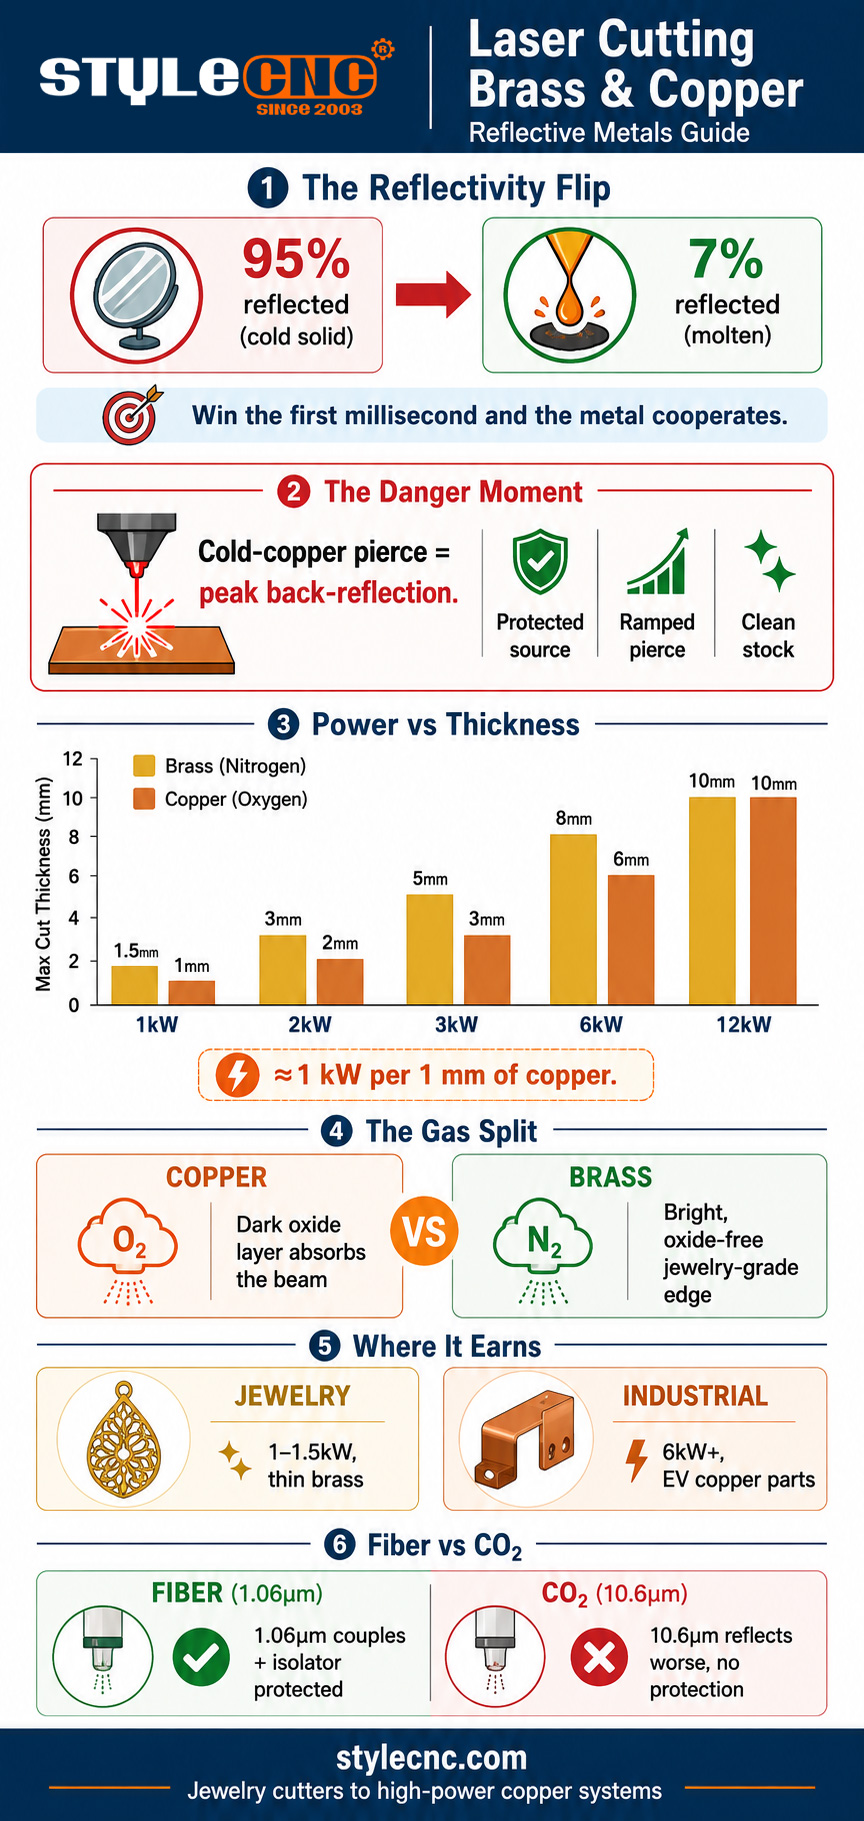
Физиката, която прави това възможно, е температурен трик. Отражателната способност на медта е около 95%, когато е студена и твърда, но спада до приблизително 7%, след като металът се разтопи. Фибролазерът печели чрез грубо форсиране на този преход: максималната плътност на мощността върху малко петно разтопява повърхността за милисекунди и от този момент металът абсорбира лъча почти напълно и рязането протича нормално. Цялото предизвикателство на отразяващите метали е компресирано в момента преди да съществува басейнът от стопилка.
Ретроспекция: Къде се крие истинският риск
Този момент преди топенето е пробождането и е събитието с най-висок риск в цялата последователност на рязане. Непрекъснато пробождане с пълна мощност в студена, огледално блестяща мед изпраща максимално възможната отразена енергия директно обратно по пътя на лъча в първата част от секундата. При по-стари, незащитени източници тази отразена светлина може да повреди доставящото влакно или самия лазерен модул, откъдето идва и фолклорът за лазерите и медта.
3 неща, които са фолклор, са оттеглени. Съвременните оптични източници са снабдени с изолация за обратно отражение и сензори, които отчитат повреда на лазера преди повреда, често подкрепени от логика за изключване чрез наблюдение на отражението. Процедурите за пробиване са се променили: импулсните пробивания с линейна или постоянна мощност поддържат фазата на огледалото до милисекунди, вместо да се задържат на пълна мощност върху студен метал. А подготовката на повърхността стана стандартна, защото маслото, оксидните филми и влагата повишават отражението.
Изводът от покупката е прост: за месингови и медни изделия, потвърдете писмено, че източникът, режещата глава и защитните системи са класифицирани за отразяващи метали с вашата дебелина. Частите могат да изглеждат добре, докато машина без класифициране тихо абсорбира вредната отразена светлина.
Защо Fiber Beats CO2 върху отразяващи метали
Разликата във дължината на вълната решава това преди всяка друга спецификация. Медта и месингът отразяват CO2 10.6-микронният лазерен лъч е дори по-силен от 1.06-микронния лъч на фибърния лазер, така че CO2 Машината започва битката с няколко пъти по-малко енергийно свързване и по-лош проблем с обратното отражение, без защитна изолационна технология, която да компенсира. CO2 Системите запазват мястото си в неметалите и някои ниши с дебели листове, но за месинга и медта присъдата в индустрията е установена: влакна или нищо.
Същото предимство на дължината на вълната е основата на цялата категория влакна, разгледана подробно в Ръководство за технология на фибро лазераЗа отразяващи метали се преобразува директно в по-ниска минимална мощност, по-бързо пробиване и по-безопасен оптичен път.
Минимални граници на мощност и дебелина
Работното правило за медта е приблизително 1,000 W мощност на милиметър дебелина, като месингът е малко по-толерантен, защото съдържанието на цинк абсорбира по-добре. Таблицата по-долу превръща това в практични прозорци.
| Лазерно захранване | Месинг (Производство) | Мед (Производство) | Типична работа |
|---|---|---|---|
| 1 kW | До 1.5 мм | До 1 мм | Бижута, етикети, тънки листове |
| 2 kW | 2 да 3 мм | 1.5 да 2 мм | Табели, декоративни панели |
| 3 kW | 4 да 5 мм | 3 мм | Обща изработка |
| 6 kW | 6 да 8 мм | 5 да 6 мм | Шини, електрически части |
| 12 kW+ | 10 mm+ | 8 до 10 мм+ | Производство на медни/месингови плочи |
2 параметъра навика поддържат разрезите в рамките на безопасния прозорец. Използвайте най-високата пикова мощност, която източникът позволява, защото плътността на мощността е това, което скъсява фазата на отражение, след това намалете скоростта на подаване с 10 до 15 процента от максималната, която реже, като по този начин увеличите маржа на процеса. И поддържайте фокуса на или много близо до повърхността на материала както за пробиване, така и за рязане; отразяващите метали премахват разфокусирането по-бързо от стоманите.
Газовата стратегия, която разделя месинга от медта
Ето и нелогичната част: двата метала се нуждаят от различни газове, а медният отговор нарушава обичайното правило за чисто рязане.
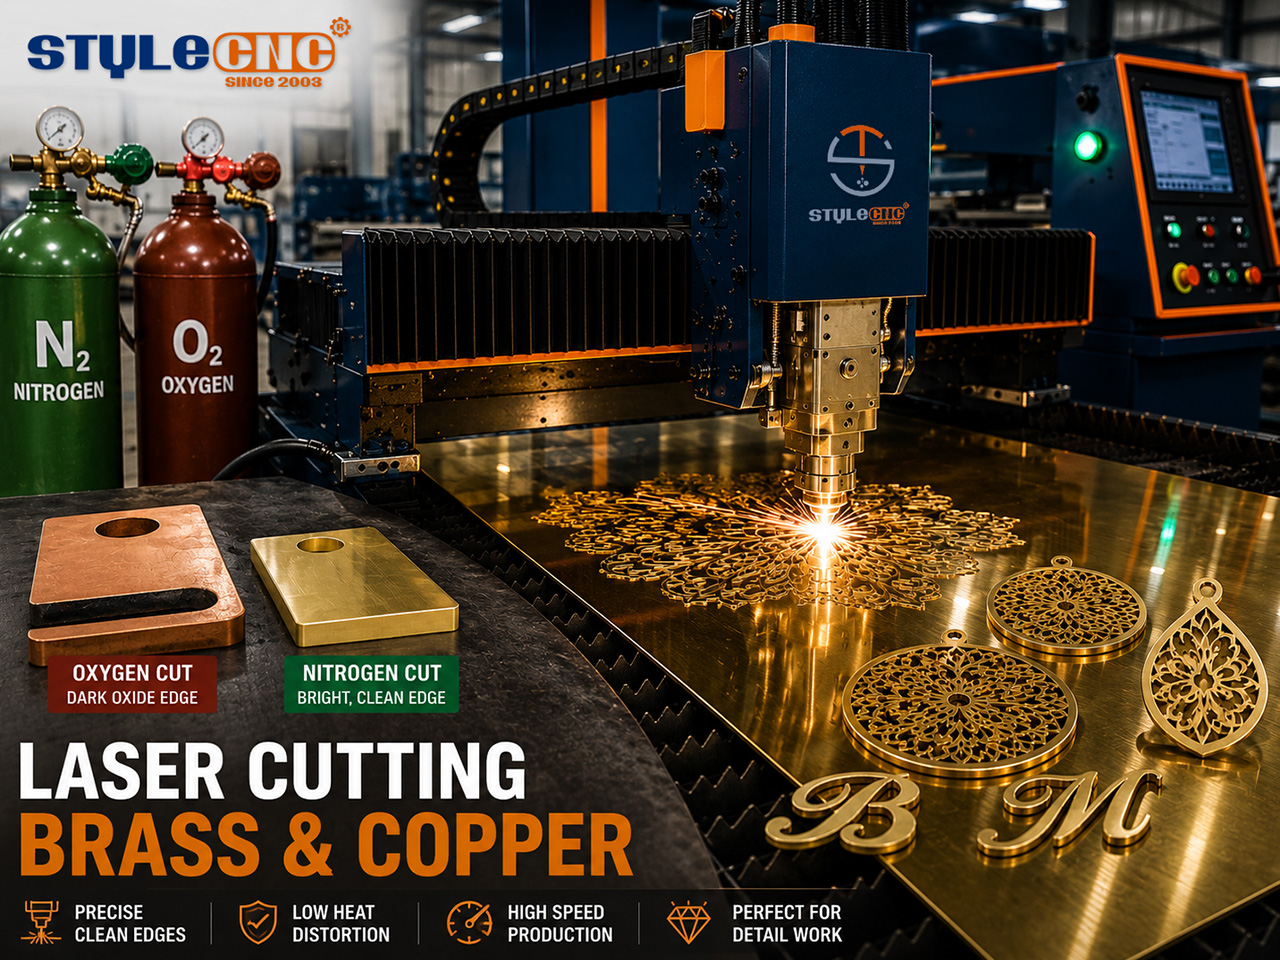
✓ Мед: кислород под високо налягане. Кислородът реагира с медната повърхност, за да образува тъмен оксиден слой, и именно в тази тъмнина се крие смисълът: медният оксид абсорбира лъча много по-добре, отколкото светлата мед го отразява. От около 2 мм нагоре, рязането на мед само с азот спира и кислородът става задължителен за надеждно пробиване и рязане.
✓ Месинг: азот. Месингът се държи по-близо до конвенционалния метал благодарение на съдържанието на цинк, така че азотът осигурява това, което винаги осигурява: безоксиден, ярък, чист ръб, който е подходящ за декоративни и бижутерски изделия директно от масата. Съставът на сплавта променя поведението, така че тествайте параметрите на всеки нов клас месинг.
✓ И двете: първо почистете материала. Маслото, оксидационните филми, покритията и влагата повишават отражението на повърхността. Избърсването на материала преди рязане е най-евтината налична защита от обратно отражение.
Къде печели пари рязането на месинг и мед
Бижутата и дребните декоративни изделия са естествената отправна точка: месингови листове под 1.5 мм режат чисто на компактни машини с мощност от 1 до 1.5 kW. лазерен нож за метални бижута е конфигуриран точно за този клас работа, с прецизността на фините детайли, която изискват висулките, заготовките за обеци и филигранните изделия. Табелите са вторият естествен вариант: месингови букви, лога и архитектурни орнаменти се изработват върху яркия азотно шлифован ръб, който не се нуждае от повторна обработка преди полиране или патиниране.
В индустриалния сектор, медните шини, частите за трансформатори и електрическите конектори са мащабна лазерна обработка, а производството на батерии за електрически превозни средства е умножило търсенето. Това е територия от 6 kW и нагоре, където... високомощна машина за рязане на метал с фибърен лазер класът носи плътността на мощността и подаването на газ, необходими за производството на мед. За доказателство в средния диапазон, STYLECNC's Демонстрация на рязане на мед с фибърен лазер с мощност 2000 W показва процеса, протичащ върху реален материал.
Често задавани въпроси
Ще повреди ли рязането на мед моя фибърен лазер?
Не на модерна, правилно конфигурирана машина. Рисковият прозорец е пробиването в студена мед, когато отражателната способност е близо 95 процента и отразената светлина достига пикове. Източниците на ток се доставят с изолация за обратно отражение и безопасно наблюдение на тази повреда, а наклоненото пробиване поддържа фазата на огледалото до милисекунди. Предупреждението: получете писмено потвърждение, че вашият източник и глава са предназначени за мед при вашата дебелина.
Защо за мед се използва кислород, а за месинг азот?
Защото проблемът на медта е отражението, а кислородът го решава химически: оксидният слой, който образува, е тъмен и абсорбира лъча значително по-добре от лъскавата мед. Под около 1 мм азотът може да се справи; от приблизително 2 мм кислородът става необходим. Месингът, подпомогнат от съдържанието на цинк, абсорбира достатъчно добре, така че обичайното предимство на азота печели: ярък, без оксид ръб, готов за полиране, което е точно това, от което се нуждаят декоративните и бижутерските изделия.
Каква мощност ми е необходима, за да режа месингова ламарина?
За бижута и тънки декоративни месингови плочи с дебелина до около 1.5 мм, 1 kW е достатъчен и реже чисто. Месингови плочи за табели с дебелина от 2 до 3 мм изискват 2 kW. Общото производство с дебелина от 4 до 5 мм е в границите на 3 kW, а дебелите месингови плочи се движат около 6 kW и повече. Месингът е малко по-дебел от медта при всяко ниво на мощност, защото поглъща по-добре дължината на вълната на влакното.
Може ли a CO2 лазерно рязан месинг или мед?
На практика не и не бива да се опитва да се използва на машини без защита от отразяващ метал. И двата метала отразяват 10.6 микрона. CO2 дължината на вълната е дори по-силна от дължината на вълната на оптичното влакно, така че свързването е по-лошо и рискът от обратно отражение е по-висок, без изолаторна технология в оптичния път. Това е един от най-ясните случаи в металорязането, където фибърният лазер е не само по-добър, но и категорично правилният инструмент.
Защо месинговите ми разфасовки се различават между различните партиди материали?
Месингът е семейство медно-цинкови сплави, а не един материал, а цинковата фракция, която спомага за абсорбцията, варира в зависимост от класа. Сплавите с по-високо съдържание на цинк се режат по-лесно; оловните класове, обработваеми без олово, се държат по различен начин. Състоянието на повърхността добавя втора променлива, тъй като окислението и филмите променят отражението. Работното решение е същото като при алуминиевите сплави: запазете параметрите за всеки клас и извършете кратко пробно рязане, когато се получи нова партида.
Долната линия
Месингът и медта престанаха да бъдат забранени метали в деня, в който оптичните източници получиха защита от обратно отражение и операторите се научиха да спазват пробождането. Рецептата е последователна: максимална плътност на мощността за продухване през отразяващата фаза, фокусиране плътно до повърхността, кислород за мед и азот за месинг, чист материал и приблизително киловат на милиметър мед като правило за оразмеряване.
STYLECNC конфигурира фибро лазери в целия този диапазон, от метален нож за бижута за тънки месингови изделия системи с висока мощност за производство на мед. Изпратете STYLECNC Комбинирайте вашите метали, дебелини и обеми за конфигурация с отражателен метал и препоръка за газ.