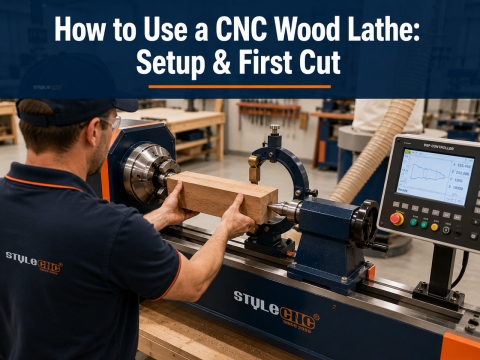
CNC стругът за дърво е вид механична дървообработваща машина с висока прецизност и висока ефективност. Когато имате проблеми със системни грешки или случайни грешки при използването на машината, започнете да научавате решенията за отстраняване на неизправности.
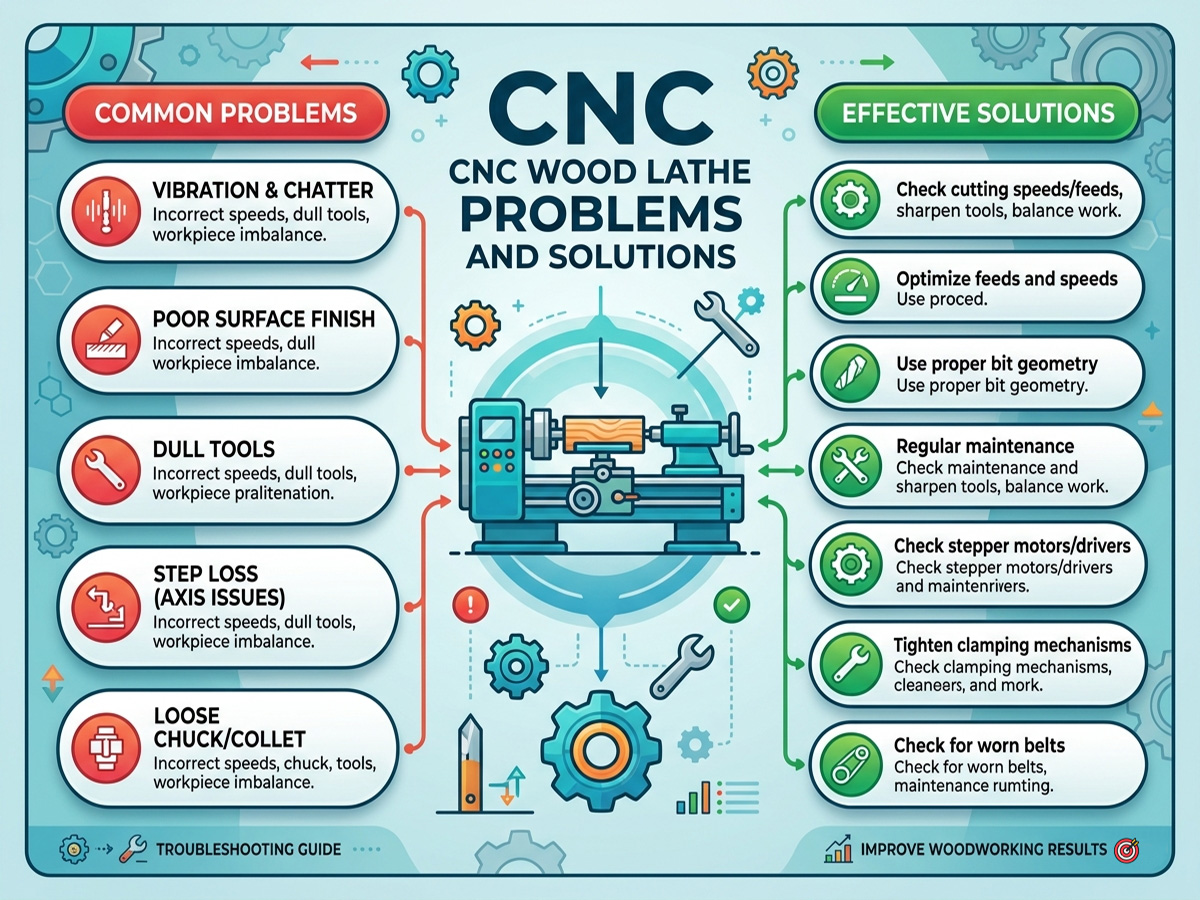
1. CNC струг за дърво не стартира.
а. Проверете дали стартовият ключ е натиснат напълно.
б. Проверете дали червеният стоп-превключвател е напълно изключен.
в. Проверете дали захранващият кабел е включен в контакта.
г. Проверете дали електрическото захранване е включено (нулирайте предпазителя).
д. При изключено захранване от машината, проверете дали окабеляването към щепсела е правилно. Проверете дали гумената изолация е достатъчно оголена и не причинява лоша връзка. Проверете дали всички винтове са затегнати.
2. CNC струг за дърво не спира.
Това е много рядко явление, тъй като машината е проектирана да бъде безотказна. Ако това се случи и не можете да отстраните повредата, потърсете професионална помощ. Машината трябва да бъде изключена от захранването и никога да не работи, докато повредата не бъде отстранена.
Дефектен вътрешен прекъсвач. Сменете прекъсвача.
3. Двигателят се опитва да стартира, но не се върти.
а. При изключено захранване от машината, опитайте да завъртите шпиндела на ръка. Ако шпинделът не се върти, проверете причината за заклинването.
b. Неизправен двигател. Сменете двигателя.
c. Шпинделът е работил без охлаждаща течност. Сменете двигателя.
4. Двигателят прегрява.
Двигателят е проектиран да работи горещо, но в случай на прегряване, той има вътрешна термична защита от претоварване, която ще го изключи, докато се охлади, след което ще се рестартира автоматично. Ако двигателят прегрее, изчакайте, докато се охлади, и го рестартирайте. Ако двигателят се изключва постоянно, проверете причината. Типични причини са тъпи режещи инструменти, липса на вода в резервоара за охлаждаща течност, запушване в тръбата за охлаждаща течност и прекомерна околна температура.
5. Шпинделът се забавя по време на рязане.
a. Тъпи режещи инструменти. Сменете инструмента или го заточете отново.
б. Твърде бързо подаване на дървесината. Намалете скоростта на подаване.
6. Тестова система за откриване на грешки, включително следните аспекти.
а. Производствена грешка на измервателния сензор и неговото приложение в машинни инструменти, грешка при монтаж, причинена от грешката в измерването на самата сензорна система.
б. Поради грешката на частите и институциите на машинните инструменти, както и при използването на деформацията, се причинява грешка в измерването на сензорите.
7. Грешка от интерференция.
Смущения, причинени от промяна на средата и условията на работа на случайна грешка.
8. Грешка в обработващата система.
Режещото натоварване, причинено от деформация, включва грешка в деформацията на машинния инструмент, режещия инструмент, детайла и приспособлението. Тази грешка, известна още като "дао", причинява деформация на формата на обработваните детайли, особено при обработка на тънкостенни детайли или използване на тънък инструмент. Грешката е по-сериозна при обработка на тънкостенни детайли или използване на тънък инструмент.
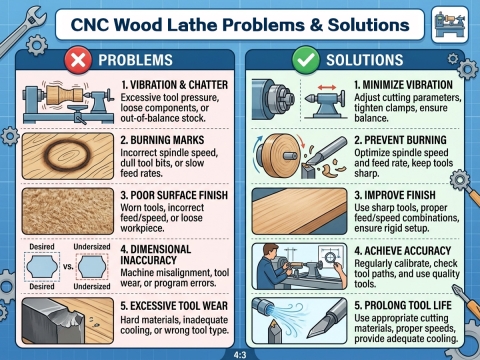
9. Грешка във вибрациите на машинния инструмент при обработка.
Поради гъвкавостта на процеса и променливата на процеса, има вероятност от по-голямо работно състояние, попадане в нестабилна област, което води до силно трептене. Това води до влошаване на качеството на обработваната повърхност и геометрични грешки. Нивелирайте отново струга за дървообработване, като се уверите, че не се движи.
10. Оригиналната производствена грешка.
Отнася се за частите на CNC струг за дървообработване, които работят върху геометричната форма на повърхността, качеството на повърхността и грешката в позиционирането, причинена от движението, и е основната причина за геометричната грешка на CNC машината.
11. Система за контрол на грешки.
Включително грешка в серво оста на струг за дървообработване с ЦПУ (грешка в следване на контура), грешка в интерполацията на ЦПУ.
12. Грешката от термична деформация.
Поради вътрешен източник на топлина в оборудването и термични смущения в околната среда, грешката в термичната деформация на структурата на машинния инструмент.
Гореспоменатите са основните причини за грешките на CNC струговете за дърво. Основните причини за възникване на грешки могат да бъдат разделени на 2 категории според характеристиките и естеството на грешките: системни грешки и случайни грешки. Системната грешка на CNC струговете за дървообработване е присъща на грешките на машините, като повторяемостта е основният компонент на геометричната грешка на CNC струговете, която също има повторяемост. С помощта на тази функция е възможно „офлайн“ измерване, може да се използва технологията „офлайн тестване - компенсация с отворен контур“, за да се преразгледат и намалят компенсациите и да се постигне целта на прецизните машинни инструменти за укрепване. По-горе е представен анализът на причините за грешките при производството на CNC стругове за дърво в зависимост от състоянието на оборудването.