Поцинкованата стомана се използва навсякъде в производството: ОВК въздуховоди, заграждения, селскостопанска техника, автомобилни панели. Рязането ѝ е рутинен, безопасен производствен процес на правилно оборудвана машина и представлява истински риск за здравето на такава без работа с изпарения. Това ръководство обхваща физиката, заболяването, изискванията за екстракция, които определят въпроса за безопасността, както и параметрите и детайлите за ръжда по ръбовете, които определят качеството на рязането.
Какво се случва, когато лазерът удари цинка
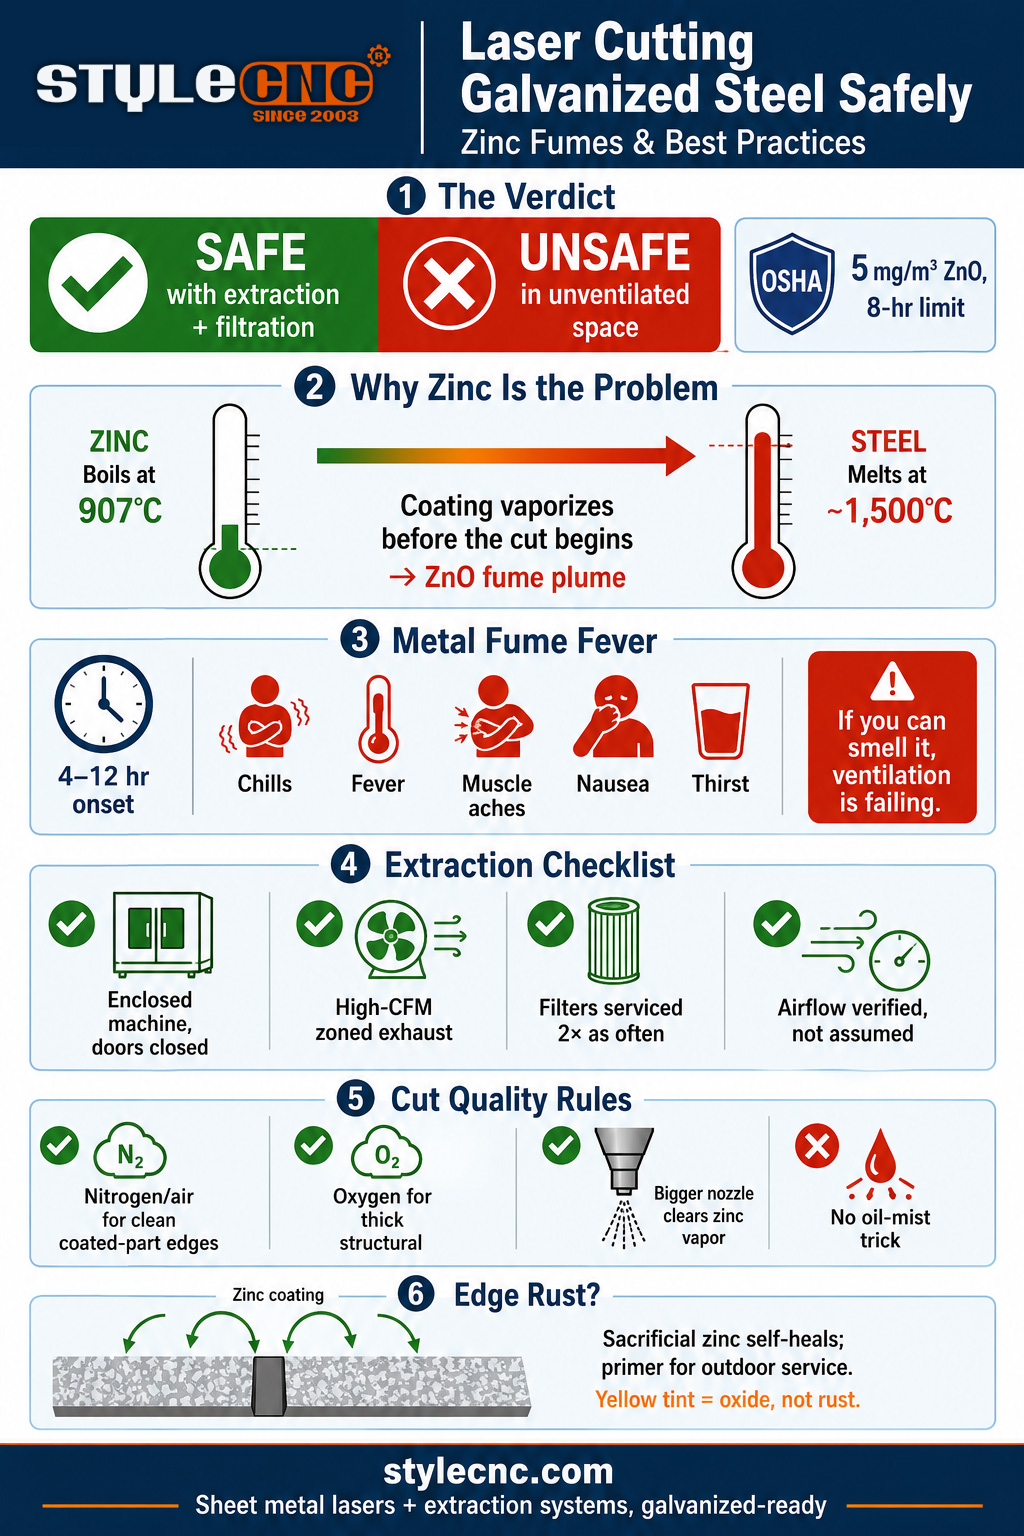
Поцинкованата стомана е обикновена въглеродна стомана, облечена в тънка цинкова обвивка, и двата метала се разделят в момента, в който лъчът пристигне. Цинкът кипи при приблизително 907 градуса по Целзий, далеч под температурата, при която стоманата дори се топи напълно. Така че, преди да започне самото рязане, покритието около прореза се изпарява, реагира с кислород и изригва като облак от фини бели частици цинков оксид, излизащи от прореза, заедно с помощния газ.
Този облак е цялата история за безопасност. Самата стомана реже като всяка мека стомана; изпареното покритие е това, което изпълва невентилирания цех с бяла мъгла и излага оператора на риск. Решете проблема с изпаренията и поцинковането се превръща в рутинна работа.
Метална треска: Опасността по име
Вдишаните изпарения от цинков оксид причиняват метална треска, заболяването, което заварчиците наричат цинкови трески или треска в понеделник сутрин. Симптомите се появяват 4 до 12 часа след експозицията: втрисане, треска, мускулни болки, гадене и необичайна жажда, които обикновено отшумяват в рамките на около един ден. В литературата на NIOSH не се съобщава за известни дългосрочни ефекти от изолирани епизоди, но многократното излагане е свързано с трайни дихателни проблеми.
Регулаторната граница е конкретна: допустимата граница на експозиция за изпарения от цинков оксид на OSHA е 5 милиграма на кубичен метър, осреднено за 8-часова смяна, като NIOSH е определил същата препоръчителна граница. Практическият превод, използван в цялата индустрия, е директен и полезен: ако усещате миризмата на изпаренията или виждате мъгла във въздуха, екстракцията е недостатъчна и вероятно границата е превишена.
Извличане на дим: Изискването, което определя отговора
Всеки достоверен отговор на въпроса за безопасността, от литературата за здравословни условия на труд до производителите на машини, се свежда до едно и също нещо: екстракцията и филтрацията са решаващият фактор. Работен контролен списък:
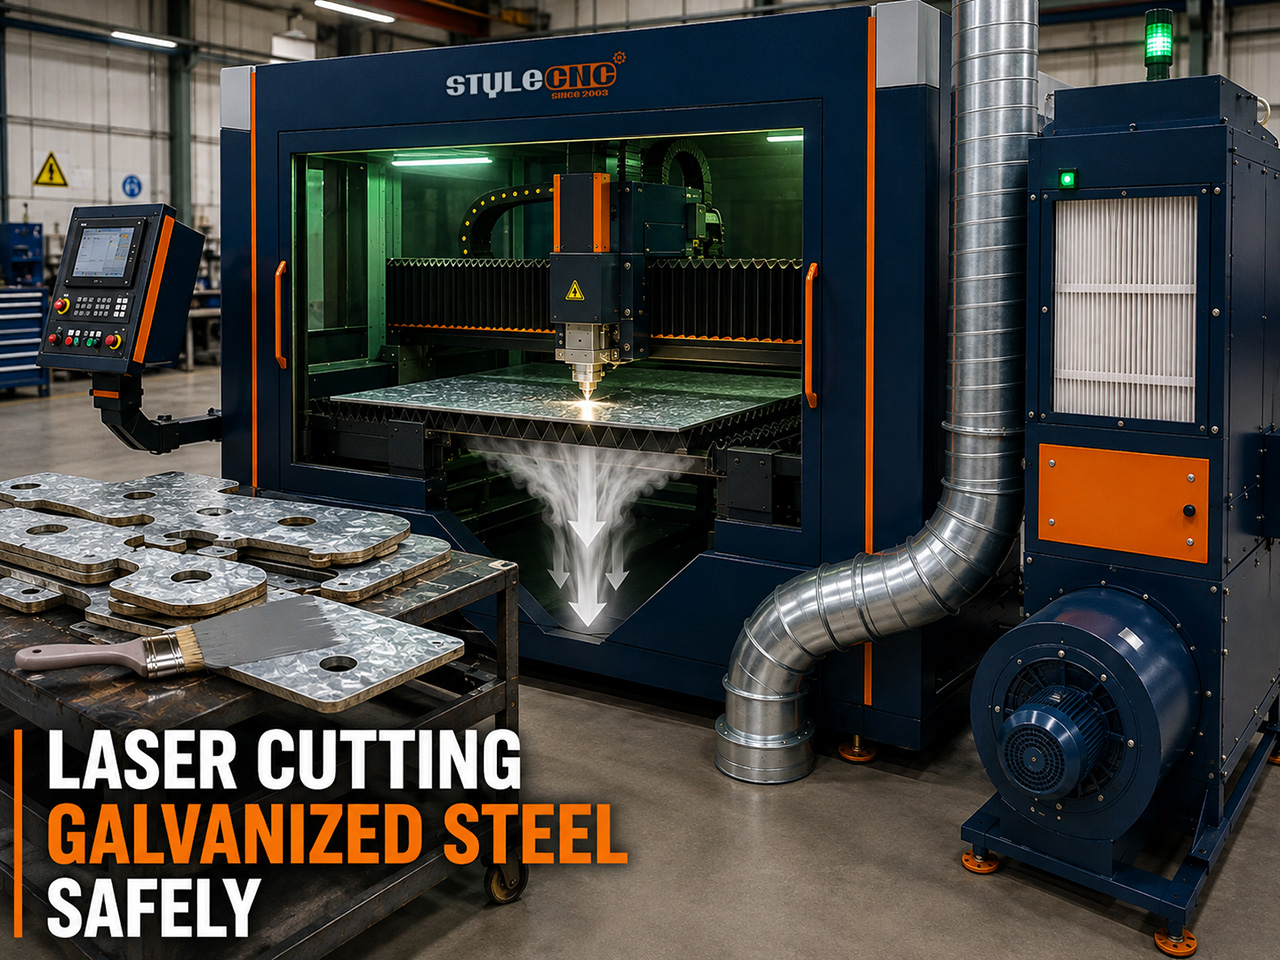
✓ Затворена машина, врати затворениЗаграждението превръща димния облак от проблем в помещението в проблем с въздуховода. Рязането на поцинкована стомана с отворена рамка на закрито е сценарият, който води до заболявания на операторите.
✓ Високодебитна ауспухова система, съобразена с леглотоСпециализиран вентилатор за изсмукване с висок CFM и прахоуловител издърпват струята надолу и навън, преди да излезе от корпуса. Зонното или сегментираното изсмукване, което концентрира засмукването там, където главата реже, се справя най-добре с тежки поцинковани повърхности.
✓ Филтрацията се обслужва по ускорен графикЧастиците от цинков оксид са фини и лепкави и зареждат филтрите приблизително два пъти по-бързо от праха от мека стомана. Запушеният филтър тихо превръща една съответстваща система в несъответстваща, така че интервалите за проверка на поцинкованите изделия трябва да са по-кратки от графика само за стомана.
✓ Въздушният поток е проверен, не е предполагаемТестът за мирис и мъгла е ежедневната проверка; периодичният мониторинг на въздуха спрямо ограничението от 5 mg/m3 е официалният за цехове, работещи с поцинковане в големи количества.
От страна на машината, STYLECNC лазерните системи се сдвояват с вентилатор за изпускане и прахоуловител за машини за лазерно рязане точно за това задължение и ръководство за безопасност при лазерно рязане обхваща пълния контролен списък за работа, в който е включено и управлението на изпаренията.
Още една причина, поради която екстракцията се изплаща: цинковият прах е електропроводим и абразивен. Ако не бъде събран, той се утаява в контролните шкафове и премоства печатните платки, покрива режещата леща, докато абсорбираната топлина я напука, и се шлифова в движещите се компоненти. Работата с изпаренията предпазва машината, както и оператора.
Параметри на рязане и спомагателен газ за поцинкована ламарина
Проблемите с качеството на поцинкования цинк произтичат от същия нискокипящ цинк: пръски близо до прореза, долна шлака и отлепване на покритието по ръба. Контрамерките са на ниво параметри.
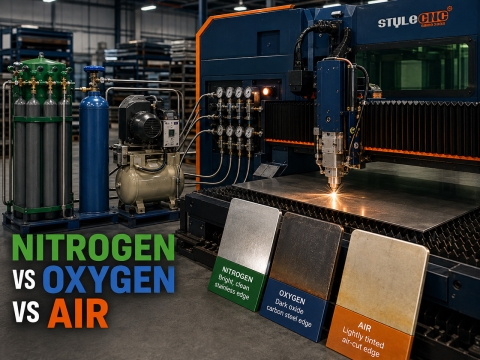
✓ Подпомагане на газа чрез резултатАзотът или въздухът под високо налягане осигуряват най-чистия ръб с минимално съдържание на оксиди за части, които ще бъдат видими или прахово боядисани; очаквайте нормален жълтеникаво-кафяв оттенък на режещата повърхност. Кислородът реже по-дебели листове по-бързо и по-евтино, но с цената на по-оксидиран ръб. И двете са легитимни; изберете според следващия процес на детайла.
✓ По-голяма дюза за парното натоварванеДюзи с размер около 1.5 до 2.5 мм, оразмерени според дебелината, преместват обема газ, необходим за отстраняване на цинковите пари от прореза, преди те да се отложат отново като пръски и шлака.
✓ Скоростта е ваш приятелПо-бързото рязане с по-висока мощност дава на топлината по-малко време за разпространение, което директно намалява лющенето на цинка и изгореното покритие по ръба. Бързото и чисто рязане е по-добро от бавното и внимателно рязане при този материал.
✗ Пропуснете трика с маслена мъглаНякои оператори разпръскват масло върху листа, за да предотвратят залепването на пръски. Това е ефикасно за пръски и обратен пламък навсякъде другаде, добавяйки дим към изпаренията и замърсявайки лещата. Правилните настройки на газа и добрите дюзи решават същия проблем безпроблемно.
Ще ръждясат ли лазерно изрязаните поцинковани ръбове?
Отрязаният ръб е от гола стомана, където гредата е премахнала покритието, но 2 неща го защитават. Цинкът корозира жертвено, така че околното непокътнато покритие електрохимично защитава тясната открита лента, частично самовъзстановявайки линията на рязане. При вътрешни и защитени приложения ръбът обикновено се представя добре при рязане, а жълто-кафявият оксиден оттенък е козметичен, а не признак за повреда.
За работа на открито, в морска среда или при висока влажност, възстановете бариерата: нанесете с четка или спрей грунд, богат на цинк, върху отрязаните ръбове или посочете последваща обработка след отрязване в процедурата за довършителни работи. Частите, предназначени за прахово боядисване, получават защитата си обратно от самата система за покритие, което е още една причина, поради която си струва да изберете по-чист азотен или въздушен ръб за работа с покритие.
Правилната настройка на машината за поцинкована работа
Поцинкованата ламарина е основна територия за лазерна машина за рязане на ламарина клас: затворени фибролазерни платформи в тънко до средно дебел диапазон, където канали, корпуси и панели работят под напрежение, конфигурирани с изпускателна и филтрираща верига, която гарантира безопасността. Изпратете STYLECNC Комбинирайте измервателните уреди, месечния обем и състоянието на вентилацията в цеха, за да получите конфигурация, която обхваща както качеството на рязане, така и качеството на въздуха в производството на поцинкована стомана.
Често задавани въпроси
Можете ли да режете поцинкована стомана с лазер?
Да, рутинно. Фибер лазерите режат поцинкована ламарина в производството на ОВК, заграждения, автомобилостроене и селскостопанско производство. Стоманената основа реже като обикновена мека стомана; цинковото покритие е усложняващият фактор, изпарявайки се в пари от цинков оксид, които трябва да бъдат уловени от системата за извличане на машината. В затворена машина с работеща система за управление на изпаренията това е стандартна работа. Без извличане, това е единственият често срещан материал, който може сериозно да разболее оператора.
Какво ви правят цинковите изпарения?
Вдишването на цинков оксид причинява треска от метални изпарения: втрисане, треска, мускулни болки, гадене и изразена жажда, които се появяват 4 до 12 часа след експозицията и отшумяват приблизително за един ден. В литературата на NIOSH не се съобщава за известни дългосрочни вреди от изолиран епизод, но многократното излагане е свързано с хронични респираторни проблеми. Лимитът на експозиция на OSHA е 5 mg/m3 изпарения от цинков оксид, осреднени за 8 часа, а практическото правило е по-строго: ако усещате миризмата, поправете вентилацията.
Какъв помощен газ е най-подходящ за поцинкована стомана?
Изберете според предназначението на детайла. Азотът или сгъстеният въздух под високо налягане осигуряват най-чистия ръб с минимален оксид, правилният избор за видими части и всичко, предназначено за прахово боядисване; жълтеникаво-кафявият оттенък, който оставя, е нормален. Кислородът реже по-дебели поцинковани повърхности по-бързо и по-евтино с по-оксидиран ръб, подходящ за структурни работи. И в двата случая използвайте по-голяма дюза, отколкото би била необходима за обикновена стомана, защото почистването на цинковите пари е това, което предотвратява пръски и шлака.
Ръждясват ли лазерно изрязаните поцинковани ръбове?
По-бавно, отколкото предполага голият стоманен ръб. Цинкът защитава жертвено, така че непокътнатото покритие до разреза електрохимично защитава тясната открита лента, а частите на закрито или защитени места обикновено се представят добре при рязане. За външна или влажна употреба, покрийте отрязаните ръбове с богат на цинк грунд или разчитайте на последващата система за покритие. Жълтото обезцветяване при разрези с азот или въздух е повърхностен оксид, а не ръжда и не е дефект.
Необходима ли е специална вентилация или е достатъчен въздухът в цеха?
Стандартната вентилация в цеха обикновено не е достатъчна за поцинковане в производствен обем; консенсусът между производителите и в литературата по безопасност е специална система за извличане и филтриране на затворена машина. Частиците от цинков оксид също запушват филтрите около два пъти по-бързо от праха от мека стомана, така че цеховете с поцинковане се нуждаят от по-кратки интервали за обслужване на филтрите. Затворен корпус, включена вентилация, нови филтри, без миризма: това е оперативният стандарт.
Долната линия
Безопасността на лазерното рязане на поцинкована стомана не е свойство на материала; тя е свойство на настройката на машината. Цинкът ще се изпарява всеки път, металната треска от изпарения е реална, а ограничението на OSHA е специфично. Затворена машина с високоефективно извличане, прясна филтрация и стандарт без миризма прави поцинкованата стомана рутинен материал. Добавете правилния газ, по-голяма дюза, добра скорост и богат на цинк грунд, където работната среда го изисква, и както операторът, така и частите ще се получат добре.
STYLECNC конфигурирайте фибро лазери за ламарина с системи за извличане и прахоулавяне поцинкованата работа изисква. Попитайте екипа за конфигурация, готова за поцинковане, съобразена с вашите размери и обем.