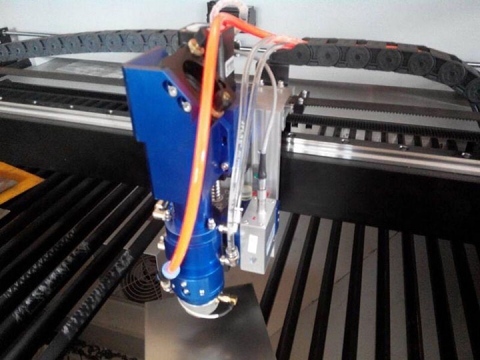
Машини за лазерно рязане на акрил обикновено имат ограничения за дебелината на материала. Мощността на CO2 лазерната тръба обикновено е под 300W, а дебелината на обработения материал е под 40mmВ широк смисъл, мощността на лазерната тръба определя дебелината на обработвания материал. Понякога клиентите трябва да добавят хартия или фолио за рязане. В този случай вятърът не трябва да е твърде слаб, в противен случай ще се запали. При рязане на плексиглас скоростта и интензитетът на светлината трябва да съвпадат добре. Колкото по-бавна е скоростта, толкова по-добра е гладкостта. По-добре е да използвате лазер с висока мощност за акрил по-горе. 15mм. Когато гравирате акрил, опитайте се да не гравирате твърде дълбоко. Ако гравирането е твърде дълбоко, е трудно да се постигне плоскост на дъното. Колкото по-голям е газът, толкова по-добър ще бъде ефектът на ръба на гравирането. Гравирането трябва да е по-фино и по-ясно, не твърде дълбоко и грубо.
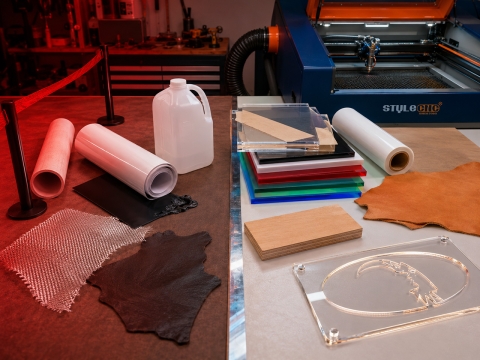
Приложенията на лазерните машини за рязане на акрил включват акрилни табели, плексигласови трофеи, светещи знаци, кристални знаци, плексигласови стойки за дисплеи, прозрачни кутии, опаковъчни кутии и т.н.
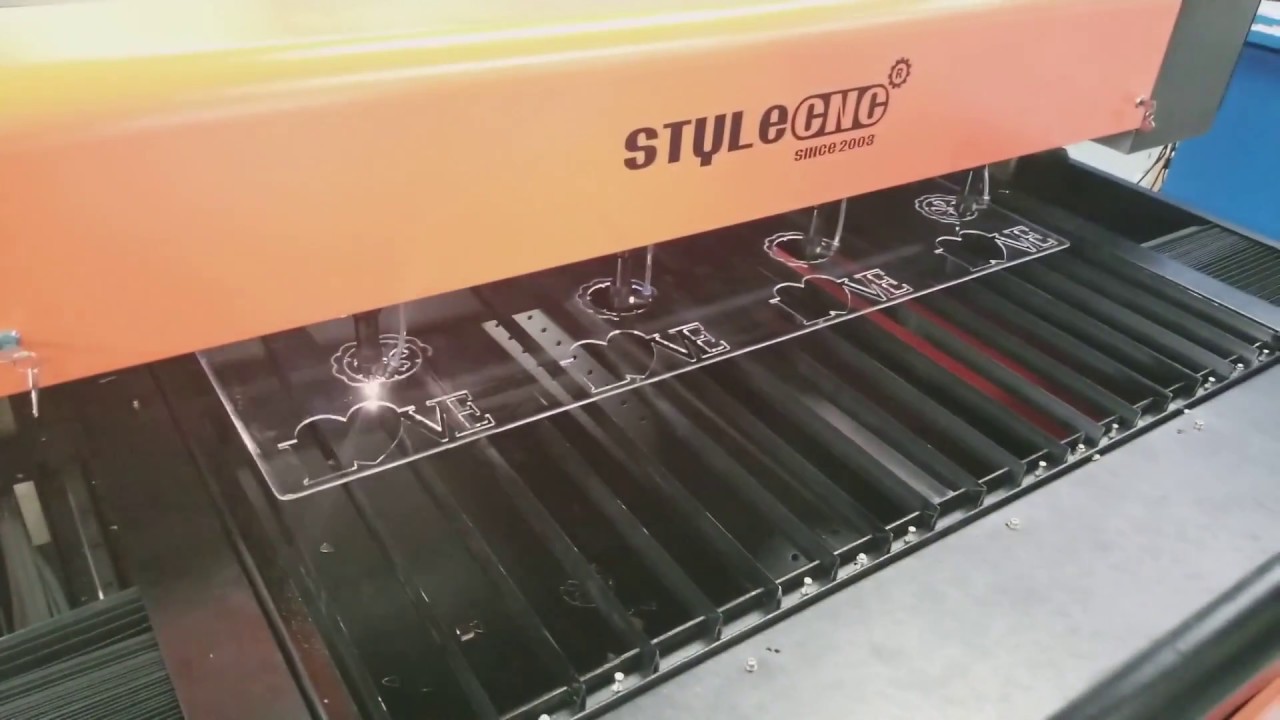
STJ1325 Индустриалната машина за лазерно рязане на акрилни листове е един от най-горещите модели за продажба във всички STYLECNC CO2 лазерни фрезиПопулярен е заради големия си размер на масата 4' x 8' (1300*2500mm), лазер с висока мощност 80 W, 100 W, 130w, 150w, 180w за акрилни плоскости с различна дебелина, за да отговори на изискванията на клиентите. Проектиран и произведен е повече от 10 години, така че може да реже акрилни листове с бърза скорост и висока прецизност.
Като един от водещите производители на оборудване за лазерно рязане на акрилни листове в света, STYLECNC има над 20 години опит. И произвежда много различни модели за рязане на акрилни листове като STJ1390, STJ1325 и дори по-големи STJ1626, STJ1826 г. и още модели.
Акрилът се използва широко в много индустрии, ако използвате акрил и искате оборудване за лазерно рязане на акрилни листове с висока скорост и висока прецизност, STYLECNC може да отговори на вашите изисквания.
При използването на индустриална машина за лазерно рязане на акрил, за безопасност, защита и ефективно производство, най-важното е ежедневната поддръжка и поддръжка на оборудването. По-долу е описана поддръжката на важни части на лазерния резец за акрил. Изпълнете следните задачи, за да получите неочаквани резултати.
1. Напълнете линейния водач със смазочно масло. Димът и прахът, генерирани от лазерно режещата машина, използвани за определен период от време, имат корозивен ефект върху водещата релса, така че водещата релса трябва да се поддържа редовно. Изключете захранването на лазерно режещата машина, почистете водещата релса с чиста мека кърпа и след това капнете смазочно масло върху водещата релса. След като нанесете маслото, оставете плъзгача да се търкаля напред-назад по водещата релса, за да се уверите, че смазочното масло навлиза във вътрешността на плъзгача. След като нанесете маслото, оставете плъзгача да се търкаля напред-назад по водещата релса. В този момент първо монтирайте водещата релса. Внимавайте да не фиксирате първо водещата релса. Всички фиксиращи пирони трябва да бъдат монтирани и да се поддържат нивелирали. Когато фиксирате колана и плъзгача, монтирайте отново лещата и регулирайте светлината до край X.
2. Избършете рефлектора и фокусиращата леща. След известно време употреба на акрилния лазерен резак, димът ще полепне по повърхността на лещата, което ще повлияе на дълбочината и точността на рязане. Обикновено избършете внимателно 3-те рефлектора и едната фокусираща леща с чист спирт след около седмица.
3. Смажете лагерите. Машината за лазерно рязане на акрил използва голям брой лагери. За да се осигури добър ефект на рязане, някои лагери трябва да се зареждат редовно. Използвайте чиста мека кърпа, за да избършете плаващата мръсотия по лагерите. Използвайте игла, за да засмучете маслото в иглата. Завъртете лагера бавно, когато пълните маслото.
4. Регулиране на опъването на ангренажния ремък. В трансмисионната система на машината за лазерно рязане на акрил има няколко ангренажни ремъка. Ако ангренажният ремък е твърде хлабав, ще се появи „ghosting“. Ако ангренажният ремък е твърде опънат, той ще се износи. След известно време употреба, моля, регулирайте опъващия винт на ангренажния ремък, за да го настроите на правилното опъване.
5. Поддръжка на лазерната тръба. Лазерната тръба в машината за лазерно рязане на акрил се охлажда от циркулираща вода. След продължителна употреба в тръбата ще има бял котлен камък. Можем да добавим малко количество оцет към циркулиращата вода, за да отстраним водата в тръбата. Водата ще циркулира и ще измие вътрешността на лазерната тръба, така че лазерната тръба да бъде в най-добро работно състояние и животът ѝ да бъде удължен.