Бланките Tumbler се предлагат с повече видове повърхности от почти всяка друга бланка на пазара и всяка от тях изисква различни номера. Това ръководство сортира настройките по покритие и по машина, след което превежда ротационната настройка от шублерите до финалното изтриване.
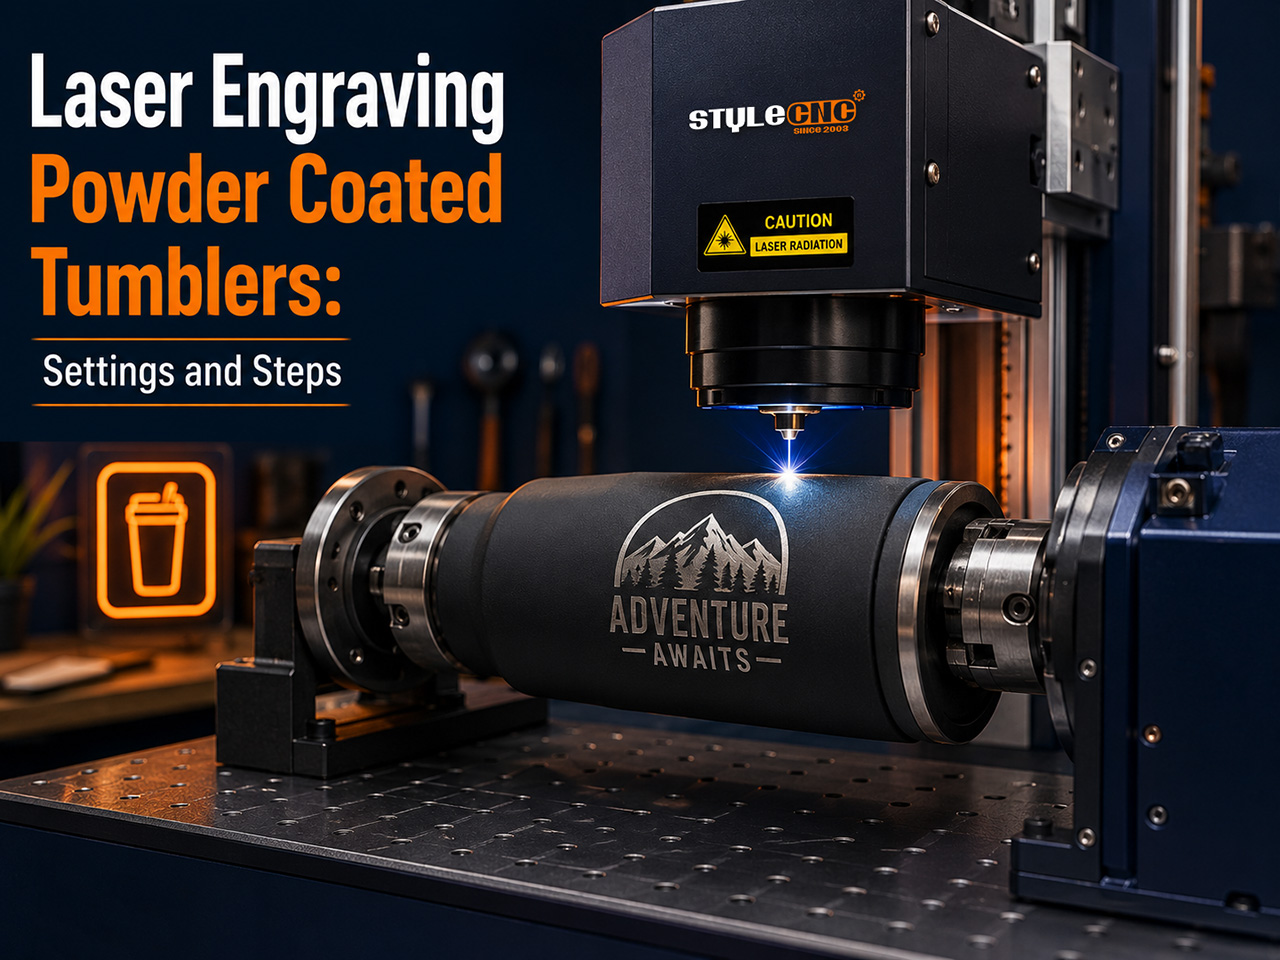
Какво всъщност се случва с покритието
Лъчът изпарява слой покритие с дебелина от приблизително 60 до 120 микрона и разкрива ярката неръждаема стомана отдолу, така че контрастът се появява: цветът на покритието отгоре, среброто отдолу. Нищо не се добавя, поради което тези следи никога не се отлепват.
Маркирането върху гола стомана е различна физика. Там лазерът окислява повърхността в тъмен или цветен филм, вместо да премахва каквото и да било, и настройките се променят съответно.
И двете задачи се изпълняват ежедневно на инсталацията отзад STYLECNC's гравирано решение за Yeti, Rambler и чаша, а таблицата по-долу разделя двете семейства.
Изберете машината за повърхността
Източникът на фибри е универсален. Той бързо отстранява покрития, маркира гола неръждаема стомана без пръски и се съчетава естествено с въртящ се патронник, поради което... машини за лазерно маркиране с влакна закответе най-специализираните настройки на барабани.
CO2 Справя се добре с покритите чаши и споделя задачите с дърво и акрил, въпреки че голият метал първо се нуждае от маркираща паста. Разгледайте по-широкия избор гама от машини за лазерно гравиране когато работата с барабанисти споделя работилница с работа с плоски машини.
Диодните машини могат да обработват покрити заготовки с ограничен бюджет и хоби темп. За пълноцветни покрития върху гола стомана е необходима само... Източник на цвят MOPA увеличава оксидните нюанси; стандартните фиксирани импулси не могат.
Таблица с настройки по повърхност и машина
Прозорците по-долу предполагат монтиран ротационен инструмент, фокус върху върха на кривата и фабрични покрития. Регулирайте нагоре само след чист тест върху основата на заготовката.
| Тип повърхност | Fiber Laser 30W | CO2 Лазер 60W | Диоден лазер 10W |
| Измерване | Скорост mm/s, мощност %, честота kHz | Скорост мм/с, мощност % | Скорост мм/мин, мощност % |
| Премахване на прахово покритие | 600-900 при 50-70%, 30-60 kHz, 1-2 преминавания | 300-400 при 20-35%, 1-2 паса | 3000-4500 при 60-80%, 1-2 паса |
| Епоксидно или брокатено покритие | 400-600 при 60-80%, 20-40 kHz, 2-4 преминавания | 250-350 при 30-45%, 2-3 паса | 2500-3500 при 70-90%, 2-4 паса |
| Гола тъмна следа от неръждаема стомана | 300-500 при 40-60%, 40-60 kHz, еднопроходен | Необходимо е маркировъчно съединение | Необходима е маркираща паста |
| Пълен цвят върху гола стомана | Необходим е MOPA източник, нискоскоростна мрежа | Неподходящ | Неподходящ |
| Сублимационно полимерно покритие | Не се препоръчва, покритието се топи | Не се препоръчва, покритието се топи | Не се препоръчва, покритието се топи |
Ключови числа, които си струва да се запомнят
• Обикновените заготовки от 20 унции са с размери приблизително 74 до 78 мм в диаметър, а грешка в диаметъра от 1 мм видимо изкривява пренесения текст.
• Праховите покрития са с дебелина от около 60 до 120 микрона; Институтът за прахови покрития документира химията на обичайните покрития.
• Слоевете с брокат и епоксидна смола са няколко пъти по-дебели от стандартната пудра и винаги се нуждаят от допълнителни слоеве.
• При галво системите, сегменти от дъга от 8 до 10 мм държат цялата маркировка във фокусния прозорец.
• 2 бързи паса с по-висока скорост оставят по-ярко разкритие, отколкото едно бавно, бързо пасване.
Стъпка по стъпка: От празна до завършена чаша
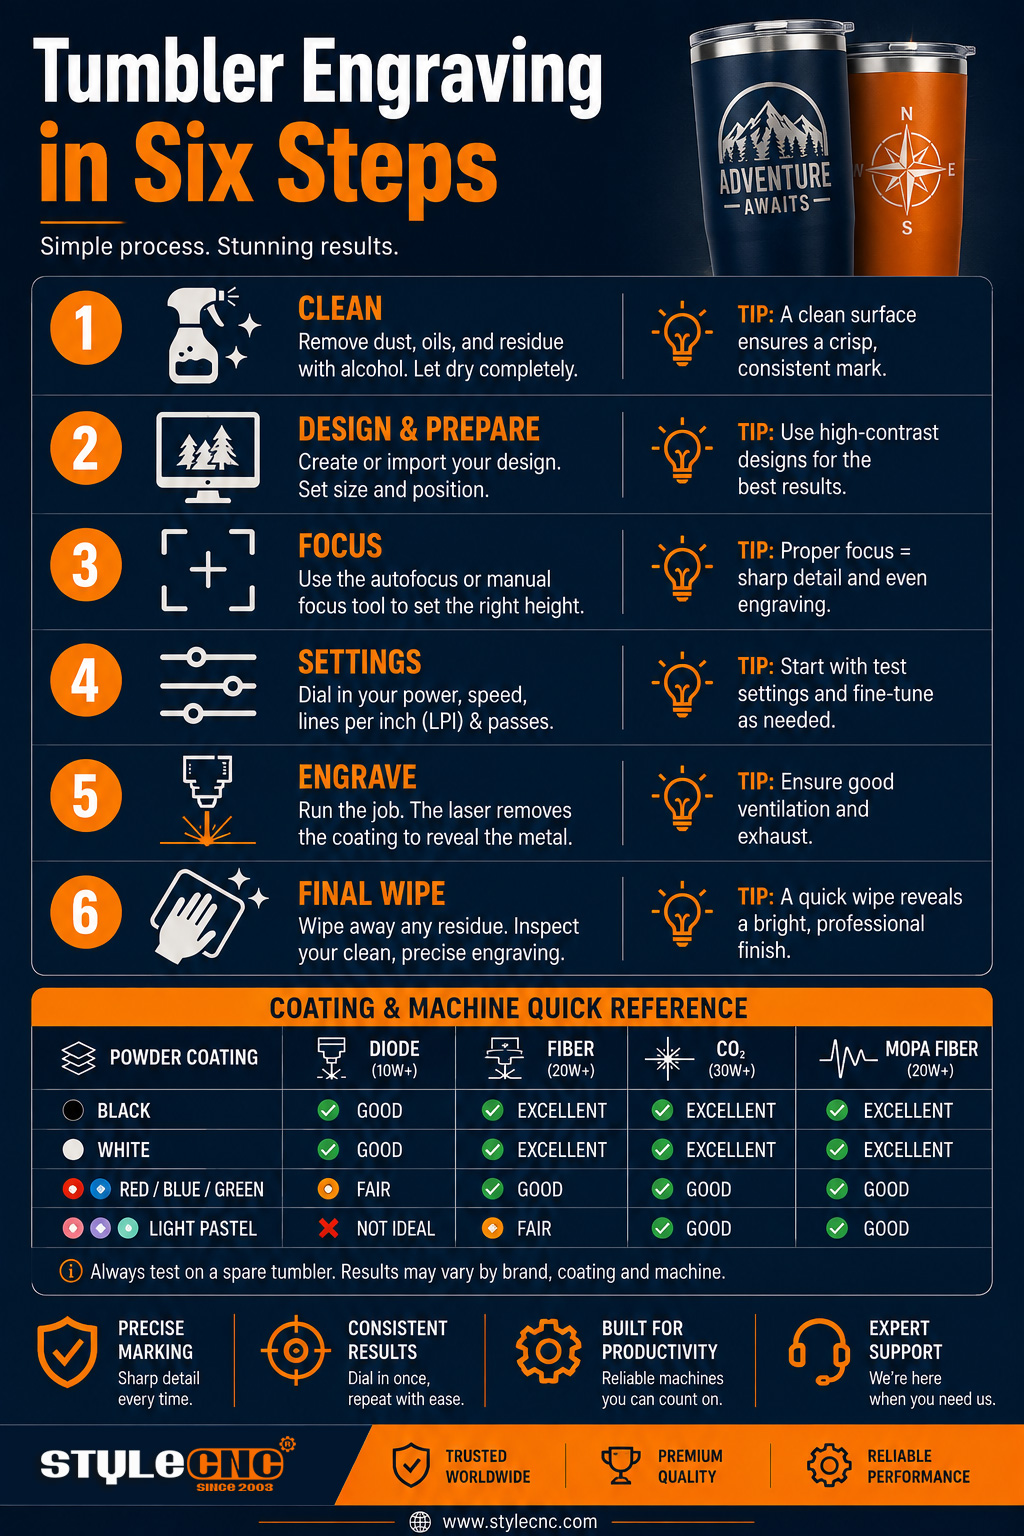
• Избършете заготовката с изопропилов алкохол и след това я дръжте само за ръба и основата; кожните мазнини ще попият в отвора.
• Измерете диаметъра с шублер в точната зона на гравиране и го въведете в настройките за въртене; никога не се доверявайте на посочения размер.
• Монтирайте чашката в патронника или върху ролки с ръкохватка и нивелирайте оста; Ръководство за въртящо се приспособление показва версията на патронника от край до край.
• Фокусирайте се върху върховата линия на кривата директно под лъча, а не върху масата.
• Рамкирайте заданието, уверете се, че заваръчният шев е отделен от произведението на изкуството и направете лек тест върху основата или жертвена заготовка.
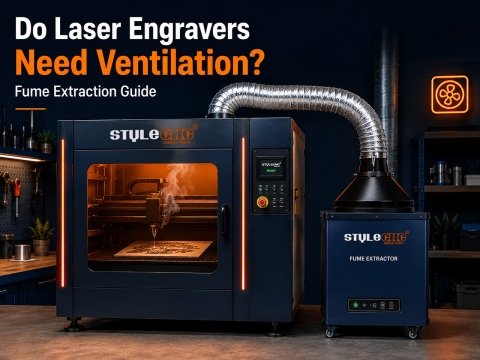
• Гравиране с екстракция, преминаваща през абсорбатор на дим за лазерни машини, след което избършете остатъците с нов спиртен тампон.
Извитата полирана стомана хвърля дължината на вълната на невидимото влакно в непредсказуеми посоки, така че очилата с дължина на вълната от 1064 nm, които отговарят на насоките на Лазерния институт на Америка, остават на мястото си през цялата работа, а бележките за експозиция на NIOSH си струва да се прочетат, преди обемите да се увеличат.
Въпроси, които операторите действително задават
Коя машина да купя, ако основният продукт са тумблерите?
Източник на влакна с въртящ се патронник обхваща отстраняване на покритие, маркиране на гола стомана и скорост на производство в един пакет. Изберете CO2 само когато покрити чаши се използват в машината заедно с дървени и акрилни изделия.
Колко време всъщност отнема изпичането на една чаша?
Логото от оптични влакна се показва от 30 до 90 секунди след монтиране. Пълно CO2 Фото фолиото може да задържи машината за 10 до 20 минути, така че котирането на фолиата и логата е много различно.
Къде да настроя фокуса върху извита повърхност?
На върховата линия директно под гредата, никога на масата. Ротационното устройство довежда всеки сегмент до една и съща височина, така че едно внимателно фокусиране обслужва цялото обвиване.
Често срещани грешки, които съсипват заготовките
• Гравиране на широка обвивка с един проход, вместо разделянето ѝ на дъгови сегменти.
• Предполагане на диаметъра вместо измерване с шублер.
• Пропускане на алкохолната кърпичка и оставяне на кожните мазнини да се виждат.
• Нанасяне на епоксидни брокатени покрития със стандартни настройки за прахово покритие.
• Оставяне на чашата да се върти върху голи ролки без захващаща лента или ограничител.
• Пресичане на заваръчния шев с фин текст.
• Използване на настройки с гол метал върху покрити чаши и обгаряне на ореол.
• Аблация на покритие на закрито без да се използва екстракция.
Контролен списък за предварително гравиране на чаша
✓ Избършете заготовката с изопропилов алкохол и я подсушете напълно.
✓ Измерете диаметъра с шублер и го въведете в ротационната настройка.
✓ Монтирайте, нивелирайте и направете пробно завъртане на барабана преди рамкиране.
✓ Фокусирайте се върху върха на кривата, а не върху масата.
✓ Оформете работата в рамка и се уверете, че шевът е извън дизайна.
✓ Направете лек тест върху основата или върху празна проба.
✓ Носете аспиратор и предпазни средства за очите по време на цялата работа.
Често задавани въпроси
Въпросите по-долу се повтарят в общностите на производителите и маркиращите; отговорите са обобщени за бърза справка.
Защо средата е остра, а страните са размазани?
При галво машина лъчът държи фокуса само върху тясна ивица от кривата. Разделете произведението на изкуството на сегменти от 8 до 10 мм дъга и оставете въртящото се устройство да се движи между тях, като всяка зона попада във фокусния прозорец.
Ротационен валяк или въртящ се патронник за барабани?
Патронниците захващат ръба и се въртят с нулево приплъзване, което е подходящо за дръжки, конусовидни патронници и пълни обвивки. Ролерите са по-евтини и по-бързи за зареждане, но позволяват на леките чашки да се движат. Ако основният ви продукт са тумблерите, патронникът се изплаща с няколко повредени заготовки.
Как да калибрирам въртенето за нов размер на чашата?
Гравирайте правоъгълник с известно h8 около кривата, след което го измерете с гъвкава рулетка. Ако се получи дълъг, въведената стойност на диаметъра или стъпките е висока; мащабирайте я с коефициента на грешка и я изпълнете отново. 2 тестови цикъла обикновено се оказват в рамките на части от милиметъра.
Защо покритието стана кафяво, вместо да се отстрани чисто?
Кафявите ореоли означават, че лъчът е сготвил покритието, вместо да го е изпарил. Увеличете скоростта или намалете мощността, след което добавете втори светлинен проход, за да повдигнете останалото. Студените, бързи проходи оставят ярко сребро; бавните, горещи преминавания изпичат цвета по краищата.
Мога ли да гравирам през заваръчния шев?
По-добре не го правете. Шевът е леко изпъкнал над повърхността, така че финият текст, който го пресича, показва видимо прекъсване. Завъртете заготовката, така че шевът да е срещу изображението, или го скрийте под умишлен граничен елемент. Повечето магазини маркират шева с тиксо преди монтиране.
Трябва ли да запечатвам откритата стомана след това?
Не. Разтегателната част е от неръждаема стомана, което я предпазва, а околната повърхност остава незасегната. Избършете остатъците със спирт и чашата е готова за ежедневна употреба. Прозрачният слой е подходящ само за външни елементи, които са изложени на сол или постоянна употреба.
Защо правите линии излизат вълнообразни?
Чашката се плъзга или клатушка. Поставете захващаща лента към ролките, затегнете патронника, проверете дали оста е нивелирана и забавете въртенето между сегментите. Задно седло или опора от пяна под дългите барабани предотвратяват подскачането на свободния край по време на работа.
Как да се справя с конусовидни чаши?
Поставете подложка или наклонете въртящия се механизъм, така че зоната за гравиране да е успоредна на пътя на лъча, поддържайки фокуса постоянен по протежение на дизайна. Въртящите се механизми с патронник с регулируем ъгъл правят тази работа с едно копче. Въведете диаметъра в центъра на произведението, а не по ръба.
Опасни ли са изпаренията от изгорялото покритие?
Отнасяйте се с тях така, сякаш са такива. Аблатираните покрития отделят фини частици и съединения, които не искате да се намират на закрито, затова пуснете абсорбатор или вентилатор навън и дръжте камерата затворена. Агенции като NIOSH публикуват насоки за експозиция, които си струва да се прочетат преди производство.